LANGUAGE
90 mm extrudér dimenzovaný na 380 kg/h pre PVC opláštenie sa často ustáli na 330 kg/h, keď linka beží na tri zmeny na zmesi s väčším zaťažením plniva – a operátor obviňuje matricu, vákuovú pumpu alebo skrutku. Vo väčšine recenzií špecifikácií, na ktorých sedíme, bol nesúlad uzavretý v mesiacoch skôr, keď sa pre jednu zmes vybrala geometria skrutiek a linka bola neskôr požiadaná, aby spustila inú.
Krátka verzia
Skrutkové extrudéry sa vyberajú podľa zloženia a rýchlosti linky, nie podľa nominálnej tonáže. Izolácia a opláštenie z PVC pohodlne sedí na jedinej skrutke 20-24:1 L/D s kompresným pomerom 2,5–3,5. Izolácia PE a XLPE pri vysokej rýchlosti linky potrebuje drážkovaný posuv, 25-30:1 L/D a bariérovú časť na udržanie rovnej teploty taveniny. Porovnajte tieto tri premenné a väčšina sťažností na posun priemeru a výstupnú stabilitu je zodpovedaná pred otvorením prvého bubna zmesi.
Nasleduje, ako sa geometria mapuje na káblovom vedení, ktoré čísla patria do nákupnej špecifikácie a kontroly, ktoré udržujú výkon stabilný v roku tri.
Čo vlastne robí skrutka vo vnútri hlavne
Jedna závitovka vykonáva tri úlohy pri jednej rotácii: dopravuje studený granulát, roztaví ho proti zohriatej stene suda a čerpá taveninu cez rozbíjaciu dosku do krížovej hlavy pri tlaku dostatočne stabilnom na udržanie hrúbky steny. Každá práca žije vo svojej vlastnej zóne a každá zóna je definovaná hĺbkou letu.
Zóna podávania
Hlboké lopatky, zhruba 0,12–0,18 D. Jeho úlohou je objemová doprava, takže výstup sleduje objemovú hmotnosť granulátu a tvar peliet. Toto je zóna, ktorú má stabilizovať drážkovaná hlaveň.
Kompresná zóna
Hĺbka letu sa zužuje od podávania k hĺbke merania. Pomer medzi nimi je kompresný pomer; príliš nízke a neroztopené častice sa dostanú do matrice, príliš vysoké a šmykové zahrievanie pridáva tavenine 15–25 °C.
Meracia zóna
Konštantná malá hĺbka, zvyčajne 5–8 D dlhá. Je to čerpadlo a jeho tlaková stabilita ovplyvňuje toleranciu priemeru viac ako ktorákoľvek regulačná slučka po prúde.
Rozbíjacia doska a krížová hlava
Bloky obrazoviek vytvárajú protitlak 15–30 MPa. Tlaková matrica sa stará o izoláciu, trubica s opláštením; skrutka rozhoduje o tom, ako stabilne je ktorákoľvek z nich naplnená.
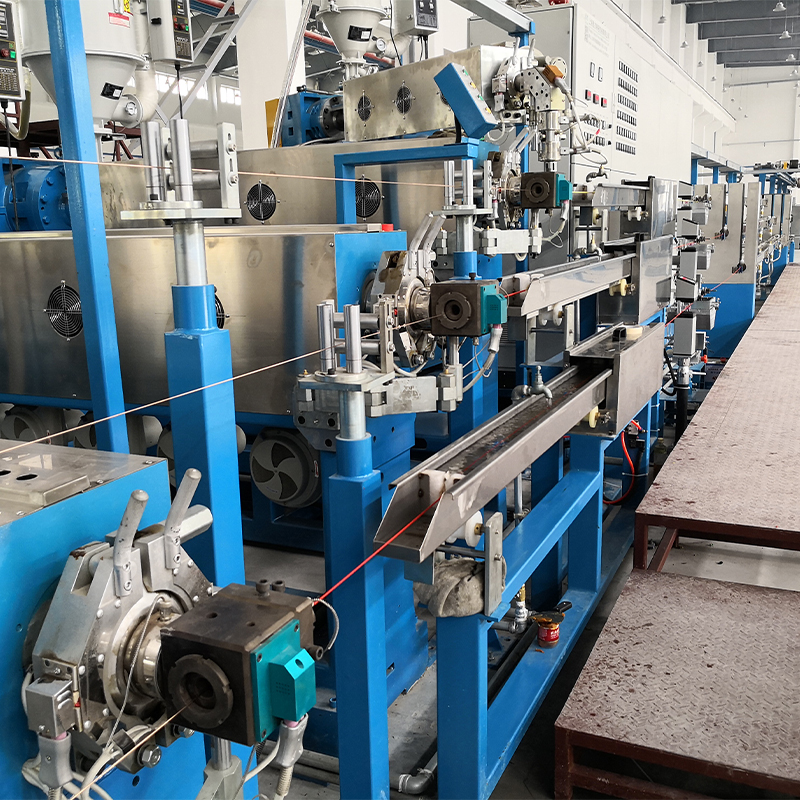
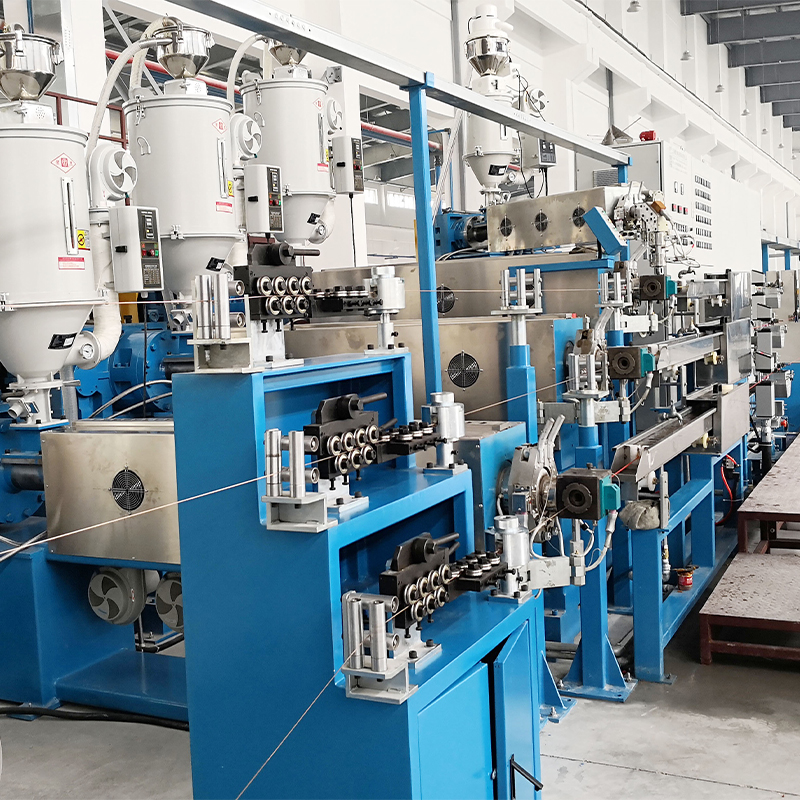
Po prúde prestáva na geometrii záležať, ak zvyšok vlasca nestíha. Na izolačnej linke XLPE linka na vytláčanie drôtov a káblov musí vyrovnávať teploty valca, dĺžku chladenia, napätie navijaka a rýchlosť navíjania v jednom okne nastavenej hodnoty a skrutka je len prvým článkom v tomto reťazci.
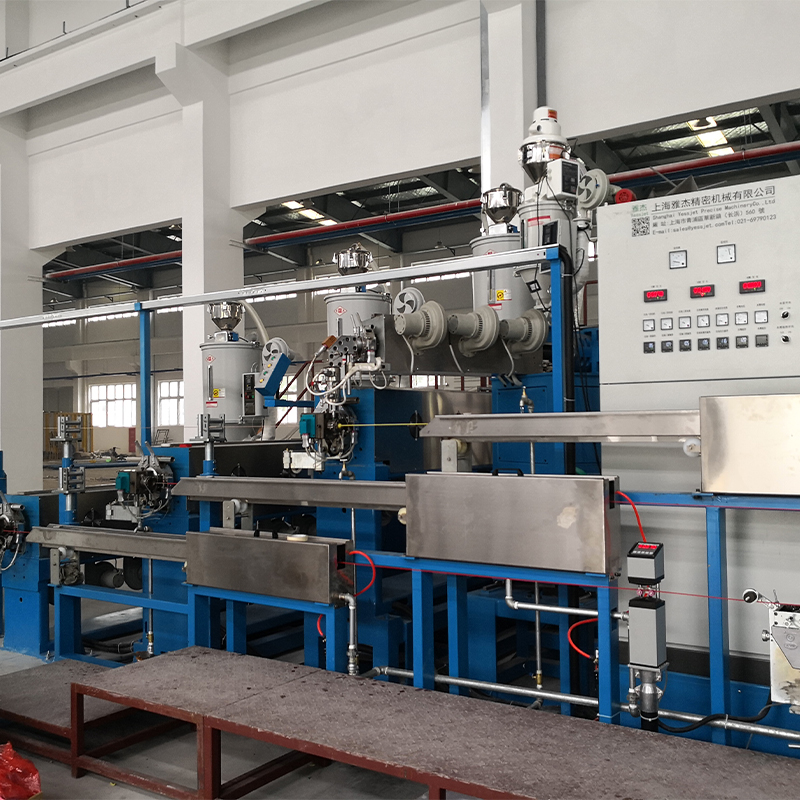
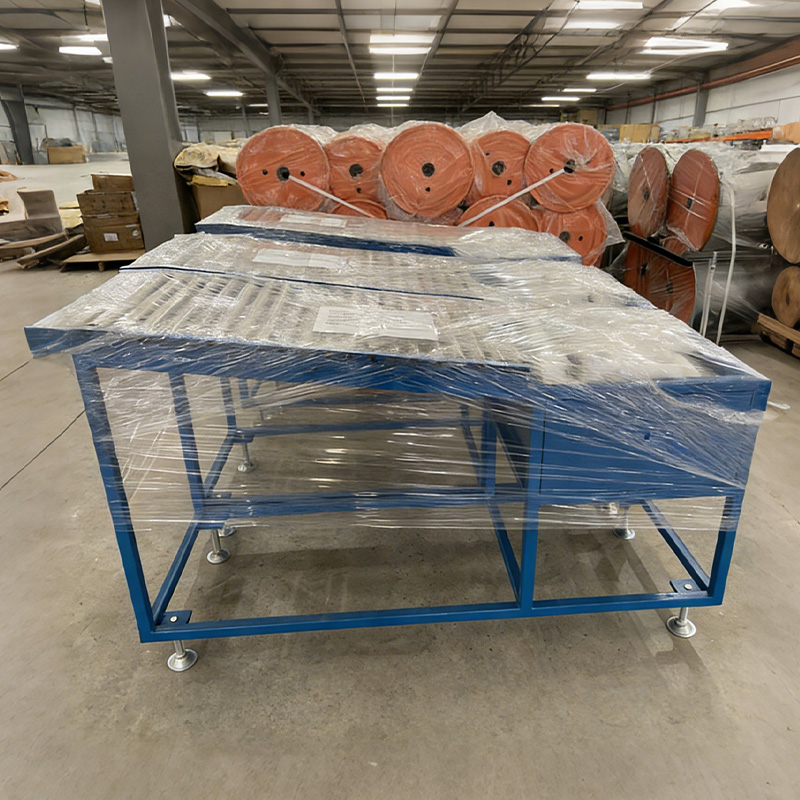
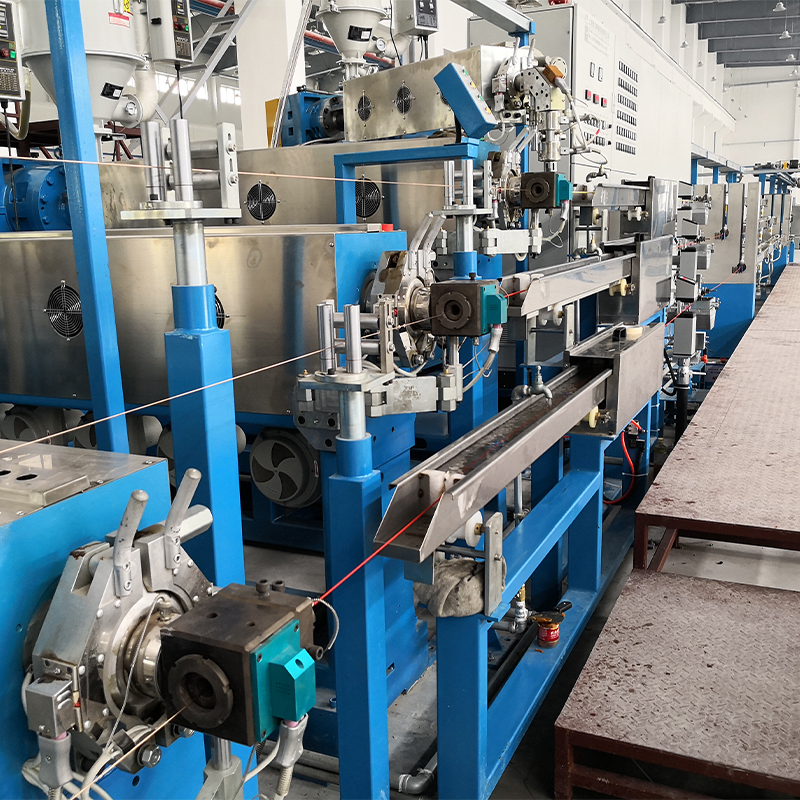 XLPE/PE káblový extrudér s nádržou na chladiacu vodu Pre zosieťované PE linky, kde taveninu nemožno prepracovať, tento integrovaný extrudér a viacdielna nádrž na vodu podporuje nepretržitú izoláciu s riadeným chladením a stabilným výkonom. Zobraziť produkt →
Zosieťovaný PE zvyšuje stávku, pretože taveninu nemožno prepracovať. Špeciálny PE/XLPE stroj s prispôsobeným vodným žľabom udržuje taveninu v úzkom páse a zabraňuje predčasnému zosieťovaniu vo vnútri valca, čo je režim zlyhania, ktorý sa prejavuje ako gélové škvrny tri dni po výrobnej sérii.
Porovnanie návrhov skrutiek na číslach, ktoré rozhodujú o výstupe
Keď dvaja dodávatelia uvádzajú rovnaký priemer, rozdiel spočíva v L/D, kompresnom pomere a dizajne posuvu. Nižšie uvedené rozsahy sú tie, ktoré najčastejšie porovnávame počas technickej kontroly.
Orientačné rozsahy odvodené zo špecifikácií káblových vedení; vždy pred podpisom potvrďte testom v obchode na vašej vlastnej zmesi.
Dvojzávitovkové stroje dominujú pri práci so suchým miešaním PVC, pretože do seba zapadajúce lopatky sú samostieracie a dopravujú prášok bez kroku predbežného miešania. Na izolačných linkách stále víťazí jedna skrutka v stabilite tlaku taveniny a nákladoch na kg/h, preto sa zvyčajne volí skôr zmes než počet skrutiek.
Čo datasheet vynecháva: kam výstup potichu odchádza
Výstup z typového štítku sa meria pomocou novej skrutky, čistého sita a usadeného podávacieho hrdla. Reálne linky strácajú priepustnosť na piatich predvídateľných miestach a iba jedno z nich je motor.
14 %
Povolenie letu
9%
Pošmyknutie obrazovky
7 %
Obmedzenie zomiera
6%
Unášanie hrdla
4%
Ohrievací pás
Indikatívny príspevok k strate priepustnosti meraný počas dvojročného okna na 90 mm izolačnej linke.
Letová vôľa je tichá. Nová 90 mm skrutka zvyčajne beží s radiálnou vôľou 0,20 – 0,30 mm; za približne 0,45 mm tavenina skĺzne späť cez lopatky, výkon klesá a teplota taveniny stúpa pri rovnakých nastavených hodnotách. Pretože nič nehlási, pokles sa pripisuje zlúčenine. Striedanie tlaku na mriežke sa skrýva rovnakým spôsobom: stúpajúci tlakový rozdiel na doske ističa je prvým varovaním, že čerpadlo pracuje viac, ako by malo.
Kde tieto stroje sedia pri výrobe káblov
V rámci káblových závodov, ktoré dodávame, nižšie uvedené rozdelenie odráža, ako je kapacita extrudéra skutočne rozdelená podľa konečného produktu a nie podľa veľkosti stroja.
PVC izolácia a opláštenie – 38 %
Napájací kábel PE a XLPE – 31 %
LSZH a ohňovzdorné — 14%
LAN a komunikácia – 11 %
Špeciálne a pena – 6 %
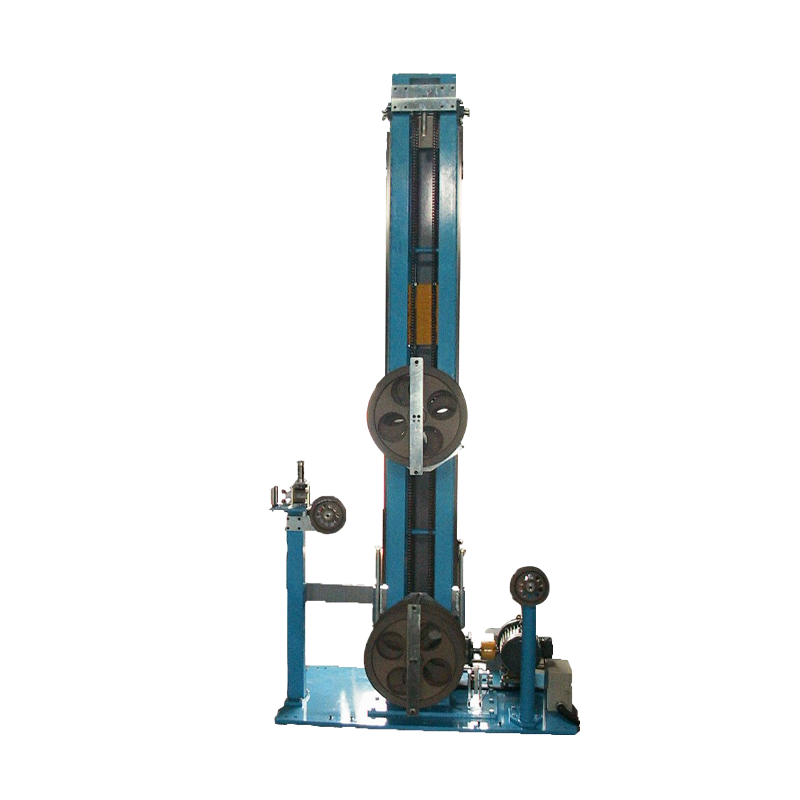
Na aplikácii záleží, pretože mení, čo musí linka robiť, keď sa zastaví. Šnúry plášťa tolerujú krátke zastavenie pri výmene kotúča; jemné drôtové a LAN linky nie, a to je miesto akumulátorové a tanečné systémy pre kontinuálne vytláčacie linky získať svoje miesto tým, že drží tlmič kábla a konštantné napätie, zatiaľ čo sa cievka po prúde vymieňa.
Určenie závitovkového extrudéra: päťstupňová kontrola
Špecifikácia nákupu, ktorá prežije uvedenie do prevádzky, sa zvyčajne riadi rovnakým poradím rozhodnutí.
Krok 1 — Fixujte zmes pred tonážou
Zaznamenajte index toku taveniny, zaťaženie plniva, povolený strop teploty taveniny a rozsah hrúbky steny. Dve zlúčeniny, ktoré vyzerajú podobne na údajovom liste, môžu vyžadovať rozdiel v kompresnom pomere 4:1.
Krok 2 – Výstup veľkosti na matrici, nie na typovom štítku
Vezmite požadovaný kg/h na krížovej hlave pri vašej maximálnej rýchlosti linky a pridajte 15 % svetlej výšky pre variáciu zmesi a opotrebovanie skrutiek.
Krok 3 – Rozhodnite sa o dizajne informačného kanála
Drážkované krmivo kupuje stabilný výkon s voľne tečúcim PE granulátom; hladký vývrt je zhovievavejší k prebrúseniu a ľahkým zmesiam PVC.
Krok 4 — Skontrolujte pohon a prevodovku
Požiadajte o krivku krútiaceho momentu na dolnom konci rozsahu otáčok a prevádzkový faktor prevodovky, ktorý prežije zablokovaný blok sita, nie zaťaženie v ustálenom stave.
Krok 5 — Napíšte akceptačný test
Štyri nepretržité hodiny na vašom zariadení so zaznamenanou teplotou taveniny, toleranciou priemeru, mernou energiou v kWh/kg a meraním stiahnutia skrutky pred odovzdaním.
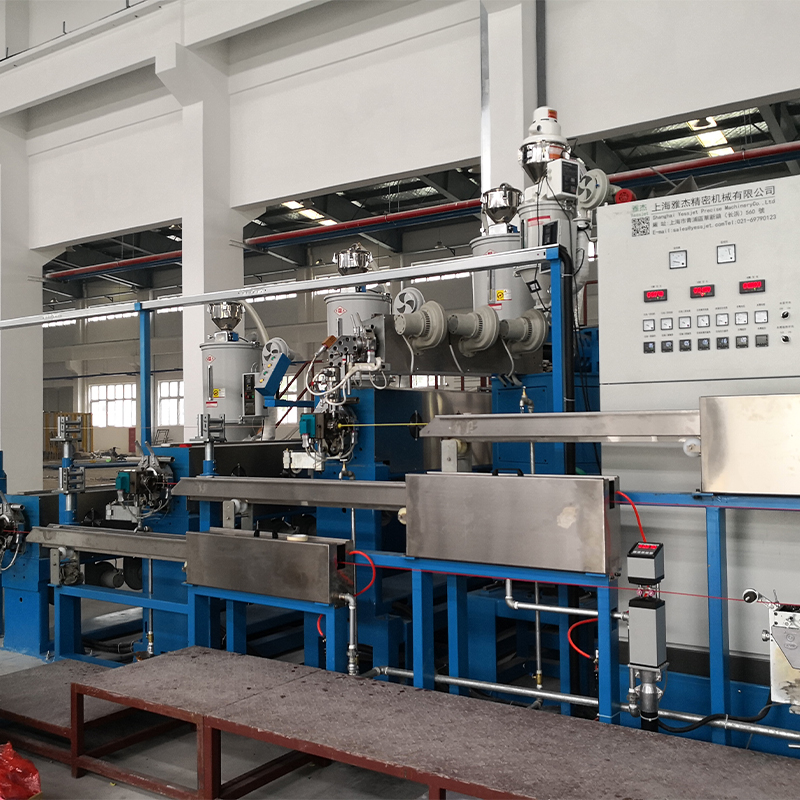
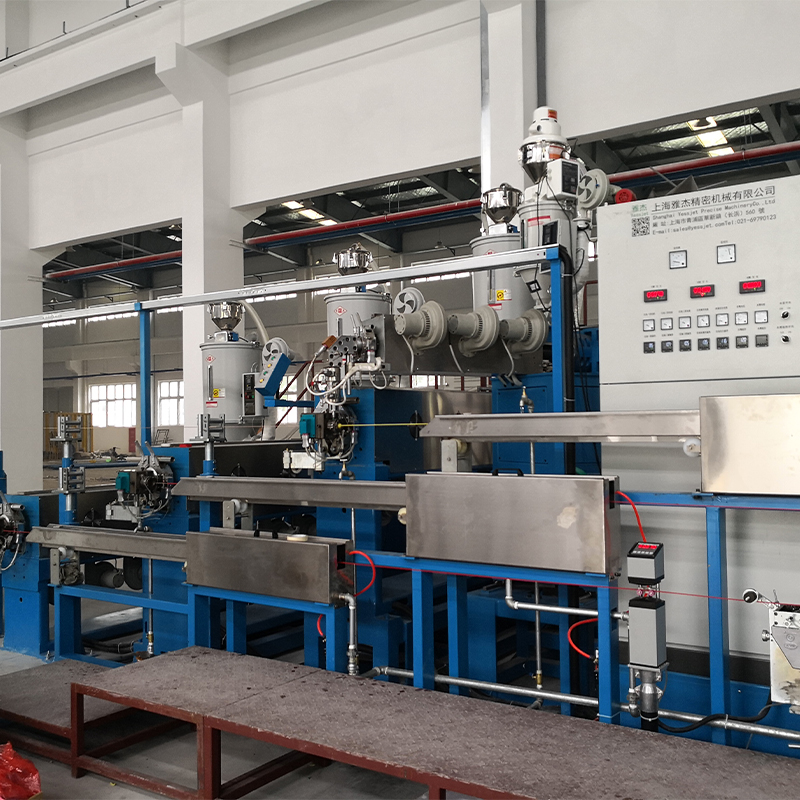 Plne automatický vysokovýkonný systém vytláčania káblov z PE/PVC Pri plánovaní nového káblového vedenia z PE/PVC tento integrovaný systém pokrýva automatické odvíjanie, presné vytláčanie, chladenie, vyťahovanie a navíjanie, aby sa znížili manuálne zásahy. Zobraziť produkt →
Tam, kde sa plánuje nová linka namiesto výmeny jedného stroja, je užitočná otázka, kto je vlastníkom rozhraní – teploty valcov, napätie navijaka, navíjanie a paletizácia – pretože najviac oneskorení pri nábehu vzniká nesúladom pri odovzdávaní.
Čestné udržiavanie skrutky: údržba a dodržiavanie predpisov
- Zmerajte radiálnu vôľu letu a opotrebovanie hlavne každých 12 mesiacov; zaznamenajte ju oproti hodnote uvedenia do prevádzky, takže výmenu spustí trend, nie absolútne číslo.
- Zaznamenajte teplotu taveniny a diferenciálny tlak sita pri každej zmene. Nárast o 2 MPa za týždeň je zablokované balenie, nie chyba kontroly.
- Vyhrievacie pásy vymeňte ako súpravu. Jeden slabý pás vytvára chladné miesto, ktoré sa prejavuje ako neroztopený pruh v izolácii.
- Vyčistite radšej zmesou prispôsobenou na ďalší chod, než aby ste nechali sud nasucho; tepelné cyklovanie je to, čo deformuje lety.
- Udržujte dokumentáciu zosúladenú s trhom, na ktorý dodávate: elektrická bezpečnosť a ochrana podľa uznávaných štandardov pre strojné zariadenia, plus záznamy o materiáli a procese, ktoré možno sledovať až po šaržu káblov.
Nič z toho nie je exotické a nič z toho nie je drahé, keď sa to plánuje v špecifikácii. Nákladná verzia v roku dva zisťuje, že skrutku, plniace hrdlo a sito si vybrala iná osoba na základe iného predpokladu.
Praktické riešenie: zaobchádzajte so skrutkou ako so zladenou súčasťou systému zloženého vedenia, napíšte L/D, kompresný pomer, návrh posuvu a vôľu letu a všetky štyri otestujte predtým, ako stroj opustí továrňu. To je to, čo oddeľuje linku, ktorá udrží 350 kg/h po dobu jedného desaťročia od linky, ktorá potrebuje novú skrutku každých osemnásť mesiacov.