LANGUAGE
Dve hodiny po nočnej zmene začal 90 mm extrudér s káblom izolovaným LLDPE 1 kV produkovať matný, mierne zvlnený povrch. Rýchlosť skrutky bola stabilná, snímač priemeru korigoval každých pár sekúnd a tlak v hlave sa vyšplhal o 18 barov nad rannú základnú líniu. Hodnoty nastavenia hlavne boli jednoducho skopírované z úlohy LDPE: 165/175/185/190 °C s matricou 195 °C.
Problém nebol v zlúčenine. Teplotné okno bolo. LLDPE je teplejšie a plochejšie ako LDPE a trestá chyby v oboch smeroch: príliš chladné zanecháva neroztopené gély a tlakové rázy, príliš horúce prináša slintanie, oxidáciu a merateľne slabšiu izolačnú stenu.
Krátka odpoveď
LLDPE sa topí medzi 120 a 130 °C , ale spracováva sa pri teplote taveniny 180 až 230 °C . Forma zvyčajne sedí 10–20 °C nad zónou dávkovania. Pri izolácii káblov udržujte meranú taveninu pri teplote 205–215 °C a nikdy ju nenechajte zotrvať nad 240 °C.
Pracovný teplotný rozsah LLDPE, zóna po zóne
Hodnota 120 až 130 °C je rovnovážna teplota topenia meraná pomocou DSC. Hovorí vám, kde miznú kryštály, nie kde polymér prúdi dostatočne dobre na to, aby pokryl vodič pri rýchlosti 200 m/min. Medzi roztavením a dobrým tokom je medzera 60 – 90 °C a profil nižšie je to, čo ju skutočne uzatvára.
Dve opravy sú dôležitejšie ako absolútne čísla. Po prvé, údaje ohrievacieho pásu sú o 10–25 °C pod skutočnou teplotou taveniny v dôsledku šmykového zahrievania v závitovke, takže sud s teplotou 195 °C môže dodávať taveninu 215 °C. Po druhé, LLDPE zmenšuje šmyk: zvýšenie teploty taveniny znižuje viskozitu a tlak, ale tiež znižuje pevnosť taveniny, čo sa neskôr prejaví ako priehyb na kuželi a oválnosť v hotovom zvitku.
Prečo teplota topenia 120 – 130 °C stále potrebuje matricu s teplotou 200 °C
Štyri mechanizmy vysvetľujú medzeru medzi číslom údajového listu a nastavenými hodnotami na paneli.
Úzke topiace sa okienko
Vďaka distribúcii vetvenia s krátkym reťazcom LLDPE sa väčšina kryštálov topí pri teplote približne 10 °C. Neexistuje žiadna dlhá fáza mäknutia ako pri LDPE, takže prechod z tuhej látky na tok je náhly a prvé zóny už musia prenášať teplo.
Viskozita, nielen fáza
Úplne roztavená, ale studená tavenina je stále príliš viskózna na to, aby sa rovnomerne rozložila okolo 2,5 mm izolačnej steny. Teploty 200 – 225 °C znižujú viskozitu tam, kde sa polymér uvoľní skôr, ako opustí dĺžku povrchu.
Šmykové teplo je súčasťou rozpočtu
Zhruba tretina až polovica energie, ktorá roztaví náboj PE skrutky, pochádza z mechanickej práce, nie z vykurovacích pásov. Preto opotrebovaná skrutka zrazu potrebuje na paneli o 15 °C viac, aby dosiahla rovnakú teplotu taveniny.
Doba zotrvania prevyšuje maximálnu teplotu
Degradácia nasleduje po čase vynásobenom teplotou. Tavenina udržiavaná pri teplote 215 °C počas dvoch minút je zvyčajne bezpečnejšia ako tavenina, ktorá je pri pomalom nábehu, keď je výstup nízky a polymér pretrváva, na 245 °C na tridsať sekúnd.
Ako sa LLDPE porovnáva s LDPE, HDPE a XLPE
Väčšina teplotných chýb na paneli pochádza z opätovného použitia susedného receptu. Porovnanie nižšie ukazuje, ako ďaleko od seba okná skutočne sú.
Kde sa problémy s teplotou skutočne prejavujú
Keď linka LLDPE začne generovať odpad, príčiny majú tendenciu sa hromadiť. Rozdelenie nižšie odzrkadľuje vzor, ktorý najčastejšie vidíme počas uvádzania do prevádzky a pri návštevách pri riešení problémov: ide o diagnostické váženie, nie o laboratórnu štatistiku.
34 %
Roztopiť príliš chladno
27 %
Roztopte príliš horúco
21 %
Die a nerovnováha hlavy
12 %
Chladiaci profil
6%
Prevzatie napätia
Dva režimy zlyhania taveniny za studena sa oplatí oddeliť. Neroztopené častice gélu sa javia ako vyvýšené hrbolčeky, ktoré prežijú, kým zákazník neodizoluje kábel, zatiaľ čo vyhladená podávacia zóna vytvára cyklické tlakové výkyvy 20 – 40 barov a viditeľné pruhy priemeru. Poruchy tavenia vyzerajú inak: hnedé slintanie na zemi, slabý octový alebo voskový zápach na hlave a predĺženie pri pretrhnutí klesá skôr ako pevnosť v ťahu.
Prečo na kvalite živice záleží rovnako ako na teplote
Zhruba 60 percent svetového LLDPE ide do filmu, nie do káblov. Tento jediný fakt vysvetľuje veľmi bežnú chybu: nákup všeobecnej kvality filmu, pretože je lacný a dostupný, potom celý týždeň bojovať s gélmi a pripáleninami na káblovom vedení.
Film – asi 62 %
Káblové zlúčeniny - asi 14%
Rotačné tvarovanie – približne 11 %
Vstrekovanie - asi 7%
Rúry a iné – asi 6 %
Typy káblov sú špecifikované odlišne. Hľadajte kontrolovaný index toku taveniny v tesnom pásme, zdokumentované balenie antioxidantov, nízky počet gélov a definovaný objemový odpor. Typ filmu môže dosiahnuť rovnakú teplotu topenia 120 – 130 °C a napriek tomu zlyhať pri namáčaní vodou pri teplote 90 °C, pretože balenie aditív nebolo nikdy navrhnuté na mokré elektrické starnutie.
Sekvencia spúšťania a vypínania, ktorá chráni okno
Regulácia teploty na LLDPE je väčšinou problémom disciplíny, nie problémom zariadenia. Sekvencia uvedená nižšie trvá približne 45 minút a zabráni vzniku väčšiny odpadu pri zmene zmeny.
1. Skontrolujte snímače. Skontrolujte každý termočlánok oproti kalibrovanej sonde. Posun 15 °C na dávkovacej zóne stačí na to, aby sa tavenina dostala mimo dosahu bez akéhokoľvek alarmu.
2. Pomaly namáčajte. Pred spustením skrutky zahrejte z chladu na 160 °C a podržte 30–40 minút. Rýchle rampy opúšťajú hlavu chladnejšiu ako hlaveň a spôsobujú prudký nárast počas prvej hodiny.
3. Vyčistite, potom zoslabte. Vyčistite predchádzajúci polymér premývacou zmesou PE, potom zvýšte nastavenie, aby sa spustili nastavené hodnoty pri 15–20 otáčkach za minútu s matricou otvorenou voči atmosfére.
4. Prečítajte si skutočnú taveninu. Nasnímajte taveninu na matrici, upravte posledné dve zóny a až potom zvýšte rýchlosť linky v krokoch 10 m/min, pričom sledujte tlak hlavy.
5. Zastavte čistenie. Pri krátkych zastávkach držte ohrievače pri teplote 150 °C a nevypínajte ich; pri dlhých zastávkach vyčistite a zatiahnite skrutku, aby ste predišli studenej zátke.
6. Zapíšte si každú zmenu. Zaznamenajte teplotu taveniny, tlak hlavy a rýchlosť linky na kotúč, aby bolo možné neskoršiu reklamáciu vysledovať ku konkrétnemu cyklu.
Hardvér, ktorý drží okno stabilne
Nastavené body sa držia iba vtedy, keď ich stroj dokáže zopakovať. Na linke LLDPE sú dôležité tri detaily hardvéru: PE skrutka s primeraným L/D a bariérovou alebo zmiešavacou sekciou, správne dimenzované sito, ktoré nevyvíja tlak nahor, a matrica s dostatočnou dĺžkou pristátia na uvoľnenie taveniny. Skrutka na všeobecné použitie s nízkou kompresiou pobeží LLDPE, ale zvyčajne potrebuje o 10–15 °C viac tepla na dosiahnutie rovnakej kvality povrchu, čo skracuje hranicu tepelnej bezpečnosti.
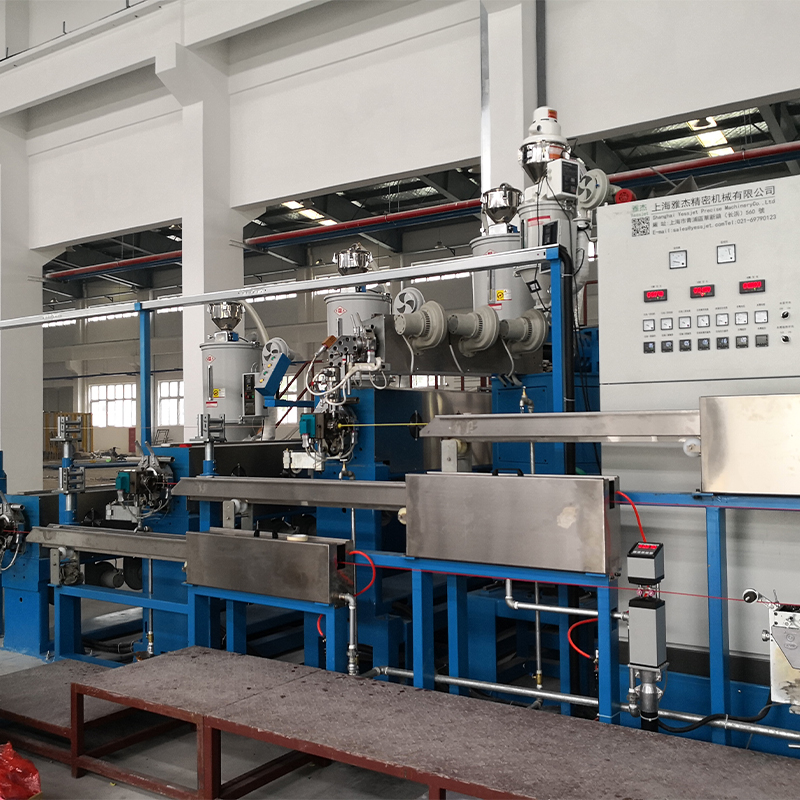
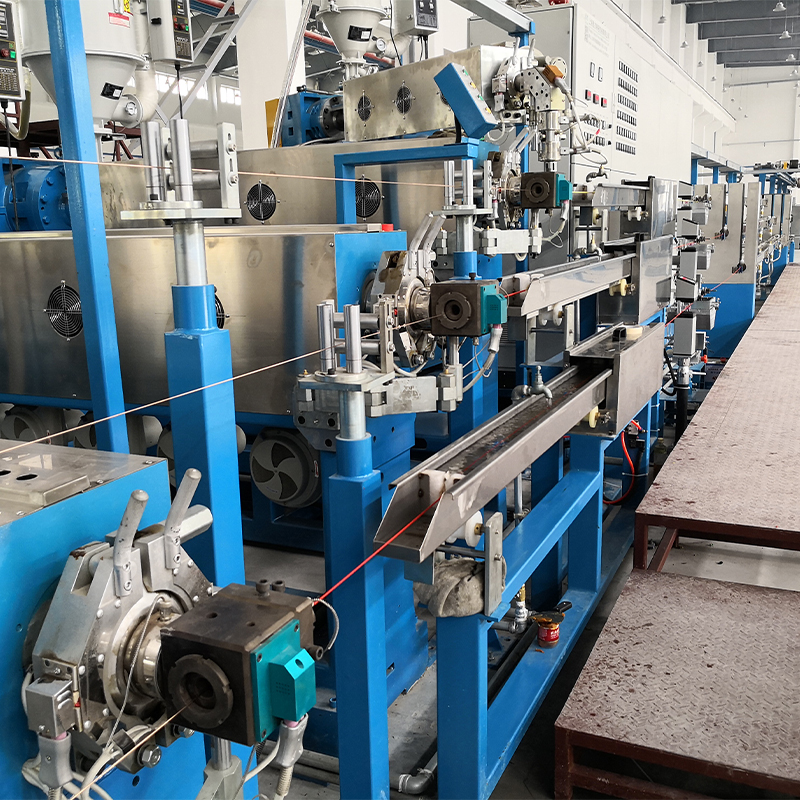
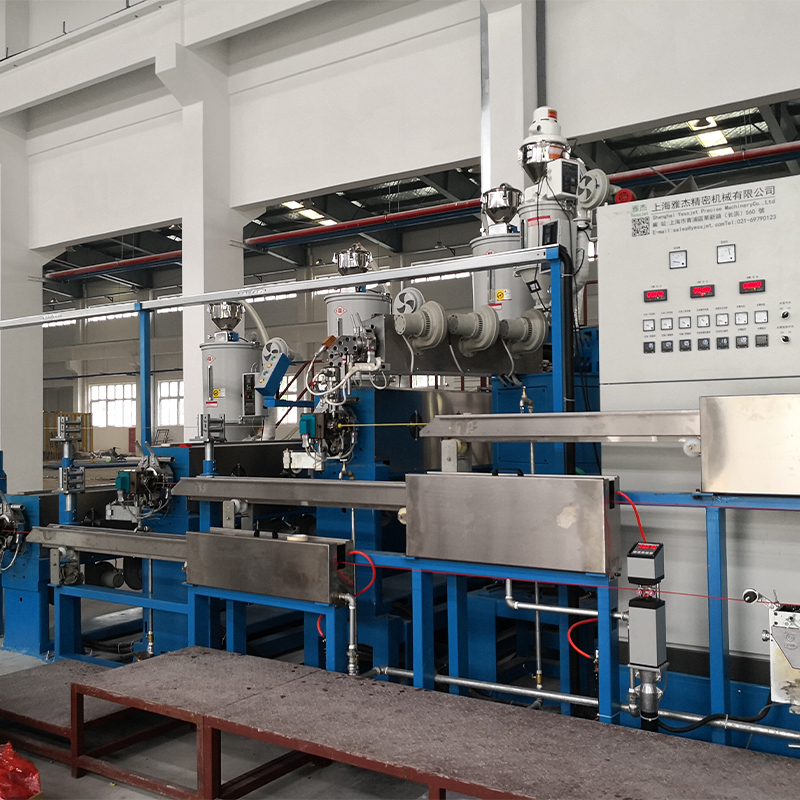 Vysokoúčinný PP, PVC a PE káblový extrudér Multifunkčné extrudované jadro pre izoláciu a plášte, kompatibilné s PP, PVC a PE a určené na energeticky úspornú výrobu káblov s vysokou výťažnosťou. Zobraziť produkt →
Tam, kde výstup musí zostať konštantný pri výmene cievky, teplotná stabilita a kontinuita linky sú tým istým problémom. The akumulátorové a tanečné systémy pre kontinuálne vytláčacie linky udržujte extrudér v chode pri pevnej rýchlosti závitovky, zatiaľ čo navíjacia strana mení kotúče, čím sa odstránia opakované cykly zahrievania a ochladzovania, ktoré spôsobujú kolísanie teploty taveniny.
Výber extrudéra si pred finalizáciou teplotného profilu zaslúži vlastnú kontrolu. Náš sprievodca po vysokoúčinné káblové extrudéry PP, PVC a PE pokrýva geometriu skrutiek, prispôsobenie výstupov a praktické rozdiely medzi konfiguráciou jedného stroja a integrovanej linky.
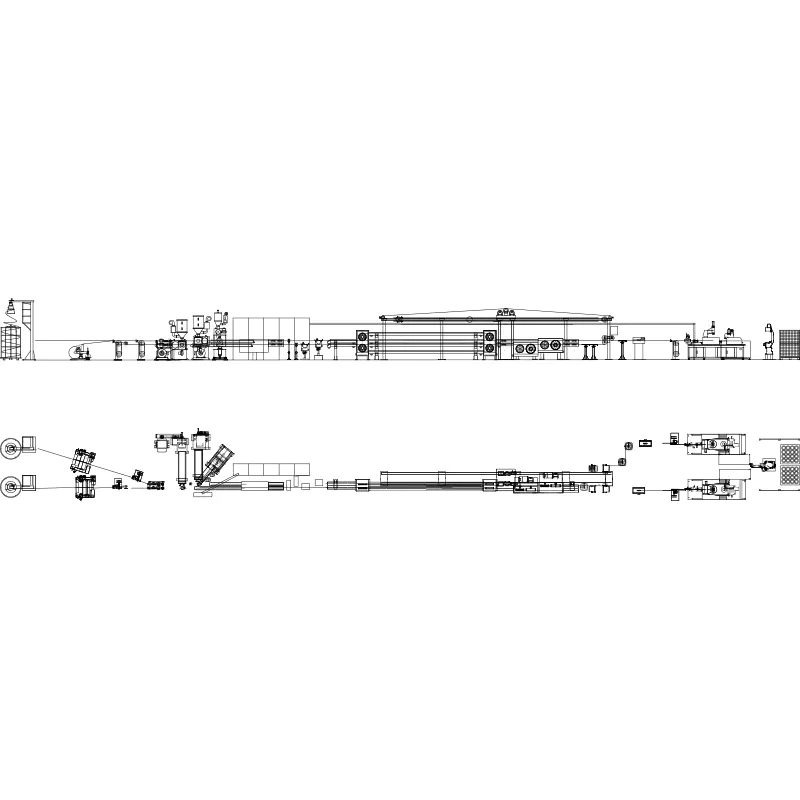 Linka na vytláčanie drôtov a káblov pre izolované a opláštené káble Automatizovaná linka na izolované alebo opláštené vodiče a káble, ktorá kombinuje vytláčanie špecifické pre materiál s riadením PLC a následným chladením, tlačou a navíjacím zariadením. Zobraziť produkt →
Na strane po prúde je teplota taveniny len polovicou príbehu: ochladzovací žľab a naberacie napätie rozhodujú o tom, či si izolácia udrží rozmery práve vyrobenej formy. Systém riadenia napätia, ktorý drží v rozmedzí niekoľkých newtonov, zabraňuje oválnosti a zmršťovaniu, ktoré operátori často obviňujú extrudér.
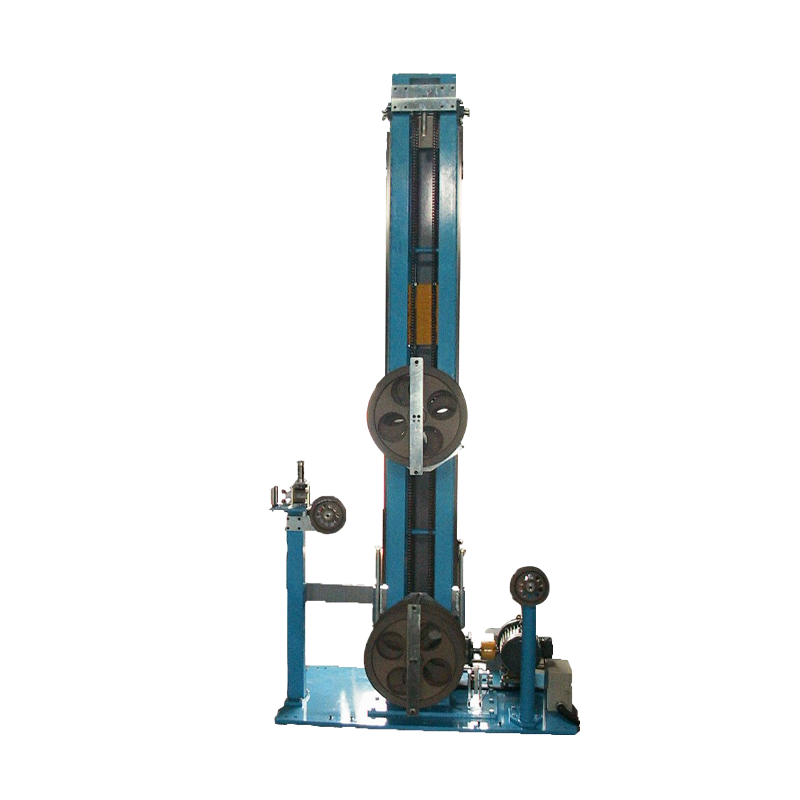
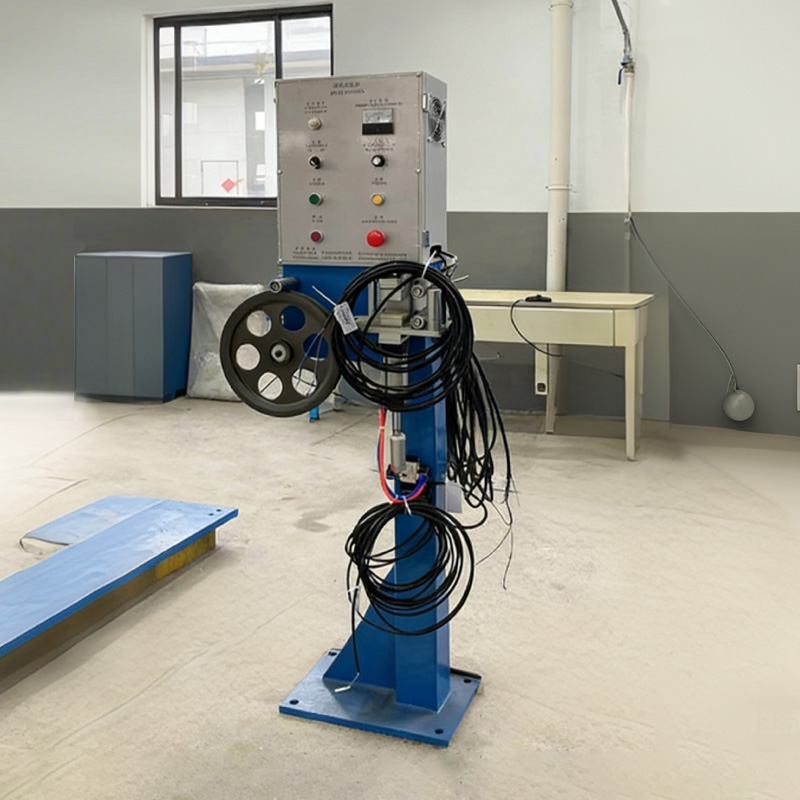 Systém kontroly napätia drôtov a káblov pre navíjanie Systém príslušenstva, ktorý upravuje napätie kábla v reálnom čase počas navíjania, aby sa zabránilo natiahnutiu, poškodeniu, uvoľnenému navíjaniu a neusporiadanému usporiadaniu. Zobraziť produkt →
Údržba, záznamy a súlad
Teplotné okno je len také spoľahlivé ako zariadenie okolo termočlánku. Tri rutiny údržby ho udržiavajú čestným:
- Opätovne utiahnite pásy ohrievača a kontrolujte kontakt každý štvrťrok; uvoľnený pás vytvára studený bod, ktorý číta správne na snímači a nesprávne v tavenine.
- Overte termočlánky a ovládače oproti referenčnej sonde dvakrát ročne a vždy po výmene skrutky alebo valca.
- Sledujte počet gélov a nárast tlaku v balení na sito na výrobnú dávku; stúpajúci trend tlaku pri konštantnej teplote taveniny zvyčajne poukazuje na kontamináciu alebo opotrebovanie skrutky, nie na poruchu teploty.
Pokiaľ ide o zhodu, záznam teploty taveniny je súčasťou dôkazu procesu potrebného pre NN kábel podľa IEC 60502-1 a pre deklarácie reakcie na oheň CPR podľa EN 50575, kde deklaráciu dopĺňa zloženie zmesi a jej tepelná história. Udržujte teplotu topenia, číslo šarže zlúčeniny a ID kotúča prepojené v jednom zázname; keď sa zákazník spýta, prečo sa dávka správa inak, tento odkaz odpovie na otázku v minútach namiesto dní. Dokumentácia RoHS a REACH by sa mala prepravovať so zloženou šaržou, nie s hotovým kotúčom samotným.
LLDPE vás nepotrestá za to, že bude trochu horúcejšie ako LDPE – potrestá vás za spustenie skopírovaného receptu. V údajovom liste označte teplotu topenia 120–130 °C, 180–230 °C ako spracovateľské okienko na paneli a 205–215 °C ako praktický cieľ pre izoláciu káblov. Potom to overte ihlovou sondou na matrici a nedôverujte displeju ovládača a zapíšte si číslo pre každý kotúč. Tento zvyk sám o sebe odstraňuje väčšinu problémov s povrchom, gélom a oválnosťou, ktoré sú obviňované zo zlúčeniny.