LANGUAGE
Spracovateľ káblov v juhovýchodnej Ázii nedávno vymenil extrúznu polyetylénovú zmes za lacnejšiu vstrekovanú živicu, aby ušetril zhruba 0,12 USD za kilogram. Prvá hodina behu vyzerala normálne. Do druhej hodiny sa hrúbka steny posunula mimo toleranciu, objavilo sa zvlnenie povrchu a takmer 12 percent produkcie tejto smeny sa muselo odizolovať a znovu spracovať. Živica nebola zlá; bola to jednoducho nesprávna trieda pre extrudér.
Tieto skúsenosti poukazujú na záver, na ktorom je tento článok postavený: polyméry extrudovanej kvality nie sú marketingovou značkou. Sú to polymérne formulácie s vyššou molekulovou hmotnosťou, zámerne vyváženou distribúciou molekulovej hmotnosti a nižším indexom toku taveniny, pričom všetky sú navrhnuté tak, aby držali svoj tvar a rozmery, keď sa tlačia cez matricu vysokou rýchlosťou. Výber na základe ceny takmer vždy stojí viac šrotu, prestojov a odmietnutého kábla ako malá prémia, ktorú ušetrí.
Hlavný záver
Pevnosť taveniny, stabilita toku a tepelná odolnosť rozhodujú o tom, či materiál beží čisto na vytlačovacej linke. Živiciam na vstrekovanie chýba pevnosť taveniny na udržanie rozmerovej tolerancie v matrici, a preto sú na izoláciu a opláštenie káblov špecifikované triedy vytláčania.
Čo definuje polymér extrudovanej kvality
Tri merateľné vlastnosti oddeľujú polyméry extrúznej kvality od ich náprotivkov v kvalite vstrekovania. Keď budú jasné, zvyšok výberu materiálu sa stane predvídateľnejším.
- Molekulová hmotnosť a distribúcia: Extrudované triedy sú na konci rodiny živíc s vyššou molekulovou hmotnosťou. Dlhšie polymérne reťazce dodávajú tavenine pevnosť, ktorá sa dá vytiahnuť z formy a dimenzovať do konzistentnej izolačnej vrstvy alebo plášťa, namiesto toho, aby sa trhala alebo prehýbala.
- Index toku taveniny (MFI alebo MFR): Väčšina PE a PP živíc na extrúziu spadá do rozsahu 0,3 až 5 g/10 min, zatiaľ čo kvalita vstrekovania sa často pohybuje medzi 8 a 60 g/10 min. Nižší MFI znamená, že tavenina odoláva ochabovaniu a pri ochladzovaní si zachováva svoj prierez.
- Sila napučiavania a taveniny: Pevnosť taveniny je odolnosť proti preťahovaniu a napučiavanie matrice je prirodzená expanzia taveniny pri jej výstupe z matrice. Typy extrúzie udržujú napučiavanie lisovnice predvídateľné, takže dĺžka okraja lisovnice, vzdialenosť ťahu dole a profil chladenia môžu byť navrhnuté s istotou.
- Tepelná stabilizácia: Extrudné zlúčeniny nesú stabilizátory prispôsobené dlhším dobám zotrvania vo valci a vystaveniu vyššej teplote na matrici. To je najdôležitejšie pre PVC a XLPE, kde nekontrolovaná degradácia vytvára čierne škvrny a povrchové chyby.
Bežné rodiny extrúznych tried na výrobu káblov
LDPE / LLDPE
PFI 0,5–2. Flexibilné a odolné voči prasknutiu. Používa sa na izoláciu a ľahké plášte v telekomunikačnom a stavebnom vedení.
HDPE
PFI 0,3–1,5. Pevná s vysokou pevnosťou v ťahu. Používa sa na potrubia, potrubia a odolné vonkajšie plášte.
PVC
K-hodnota 65–75 pre flexibilné formulácie. Vo svojej podstate spomaľuje horenie a ľahko sa plastifikuje. Predvolená hodnota pre opláštenie nízkeho a stredného napätia.
PP
PFI 0,5–3. Nízka hustota, dobrá chemická odolnosť. Bežné v izolácii automobilových káblov a výplňovej páske.
XLPE
Zosieťovateľná PE zmes s MFI asi 1 pred vytvrdením. Vysoká dielektrická pevnosť a trvalá teplota 90 °C. Štandard pre izoláciu stredného a vysokého napätia.
Pretože PE a PVC predstavujú väčšinu objemu vytláčania káblov podľa tonáže, na konfigurácii extrudéra záleží rovnako ako na chémii zmesi. Stroj, ktorý manipuluje s PE aj PVC bez opätovného náradia, umožňuje závodu skrátiť čas výmeny a vyhnúť sa krížovej kontaminácii materiálu. Jedným z príkladov je plne automatický vysokovýkonný káblový extrudér z PE/PVC, ktorý kombinuje dvojúčelovú skrutku, presnú reguláciu teploty a funkcie rýchleho uvoľnenia hlavne pre zložené prepínanie.
 Plne automatický vysokovýkonný káblový extrudér PE/PVC s dvojúčelovou skrutkou Tento extrudér podporuje rýchle prepínanie medzi PE a PVC bez potreby opätovného náradia, pričom kombinuje dvojúčelovú skrutku a presnú reguláciu teploty. Vyhovuje závodom, ktorých cieľom je znížiť čas prechodu a riziko kontaminácie. Zobraziť produkt →
Stupeň extrúzie vs. Stupeň vstrekovania: Priame porovnanie
Nižšie uvedené porovnanie ukazuje praktické rozdiely, ktoré ovplyvňujú výrobnú linku káblov. Čísla predpokladajú skupinu živíc PE alebo PP; PVC je normálne hodnotené podľa K-hodnoty namiesto MFI.
Nehnuteľnosť
Stupeň vytláčania
Stupeň vstrekovania
Vplyv na produkciu
MFI (g/10 min)
0,3–5
8–60
Kontrola rozmerov po matrici
Pevnosť taveniny
Vysoká
Nízka až stredná
Zabraňuje ochabnutiu a vtiahnutiu krku
Die nafúknuté správanie
Predvídateľné
Veľmi sa líši
Rovnomernosť hrúbky steny
Distribúcia molekulovej hmotnosti
Na mieru, často bimodálne
Užšie
Rovnováha produkcie a stabilita
Zaťaženie tepelného stabilizátora
Rozšírené
Štandardné
Odoláva degradácii počas pobytu
Cenová prémia
Základná hodnota 5 % až 15 %
Základná línia
Nižšia miera šrotu kompenzuje prémiu
Hodnoty sú typickými referenčnými rozsahmi pre zmesi na vytláčanie káblov. Vždy overte podľa technického listu dodávateľa.
V praxi sa prémia za extrúznu triedu získa späť, ak sa vyprodukuje čo i len jedno alebo dve percentá menej odpadu. Udalosť 12-percentného šrotu, ako v príklade otvorenia, stojí oveľa viac ako akákoľvek úspora materiálu.
Skryté metriky: Správne čítanie MFI pre vytláčanie káblov
Číslo MFI v hárku so špecifikáciami popisuje, ako polymér tiekol v štandardnej matrici pri pevnom zaťažení, nie ako sa správa v kombinácii skrutky a matrice. Nižšie uvedená tabuľka ukazuje typické hodnoty MFI extrúzie pre polyméry, ktoré dominujú v izolácii a opláštení káblov. PVC je vynechané, pretože je hodnotené podľa K-hodnoty.
LDPE 0,8
LLDPE 1.0
HDPE 0,5
PP 1.5
XLPE 1.0
Typický index toku taveniny vg/10 min pre káblové polyméry extrúznej kvality. PVC je hodnotené podľa K-hodnoty a nie je zobrazené.
Skrytou metrikou za MFI je stabilita teploty taveniny. Ak extrudér nedokáže udržať teplotu taveniny v rámci ±3 °C, dokonca aj správne špecifikovaná trieda bude vykazovať odchýlky priemeru. K tejto stabilite prispieva geometria skrutiek, chladenie hlavne a regulácia napätia proti prúdu. Pre šnúry, ktoré musia prebiehať nepretržite pri výmene cievok, akumulátorové a tanečné systémy pre kontinuálne vytláčacie linky držte napätie a rýchlosť stabilné, aby extrudér videl konštantné zaťaženie.
Distribúcia polymérov na extrúziu v drôtoch a kábloch
Výrobcovia káblov zriedka používajú všetky rodiny polymérov rovnako. Nižšie uvedené rozdelenie odráža typickú spotrebu v sektore drôtov a káblov.
PVC - 34%
XLPE – 26 %
LDPE / LLDPE – 18 %
HDPE – 8 %
PP – 10 %
Ostatné – 4 %
PVC vedie, pretože je lacné, prirodzene spomaľuje horenie a ľahko sa spracováva pri miernych teplotách, čo ho robí dominantným pri stavbe drôtov a nízkonapäťových káblov. XLPE nasleduje kvôli svojej dielektrickej pevnosti a vyššej tepelnej hodnote, okolo 90 °C nepretržite vo väčšine noriem, čo z neho robí predvolené nastavenie pre stredno- a vysokonapäťové napájacie káble. Druhy PE sú základom izolácie komunikačných káblov a PP sa rozrástol v automobilovej elektroinštalácii kvôli chemickej odolnosti a nízkej hustote.
Spracovanie XLPE vyžaduje kontrolovaný teplotný profil a vodný žľab za matricou, aby sa teplota taveniny rýchlo znížila. Preto linky XLPE bežne používajú konfiguráciu extrudéra s vodnou nádržou.
 XLPE/PE káblový extrudér s nádržou na chladiacu vodu pre riadené spracovanie Tento extrudér, navrhnutý pre izoláciu XLPE a PE, obsahuje viacdielnu nádrž na vodu pre rýchle chladenie a rovnomernú hrúbku. Rieši nerovnomernú izoláciu a pomalé chladenie a podporuje stabilný elektrický výkon v napájacích a komunikačných kábloch. Zobraziť produkt →
Praktický proces výberu v piatich krokoch
Tento pracovný postup posúva obstarávanie a procesné inžinierstvo z prázdnej strany na kvalifikovanú známku bez dohadov.
Krok 1 – Definujte špecifikáciu
Zaznamenajte triedu napätia, veľkosť vodiča, trvalé tepelné hodnotenie, požiadavku na plameň a cieľ flexibility. Tým sa pole polyméru okamžite zúži.
Krok 2 – Užší výber rodín živíc
PVC pre všeobecné opláštenie, XLPE pre silové káble, PE pre komunikačnú izoláciu a PP, kde je dôležitá chemická odolnosť alebo hmotnosť.
Krok 3 – Spojte MFI so skrutkou a matricou
Typy s nízkym MFI potrebujú väčší krútiaci moment motora a skrutku navrhnutú na vyšší strih; Typy s vysokým MFI potrebujú prísnejšiu kontrolu teploty matrice. Skontrolujte pomer L/D a kompresný pomer.
Krok 4 – Spustite kontrolovanú skúšku
Pracujte pri výrobnej rýchlosti a logaritmickej teplote topenia, tlaku hlavy a kolísaní priemeru najmenej jednu hodinu. Praktickým cieľom je konzistentné pásmo s priemerom ±1 percenta.
Krok 5 – Zamknite okno a skontrolujte zásobu
Opravte teploty valca, rýchlosť skrutky a pomer naťahovania v zdokumentovanom postupe. Overte podľa IEC 60502, UL 1581 alebo príslušnej káblovej normy.
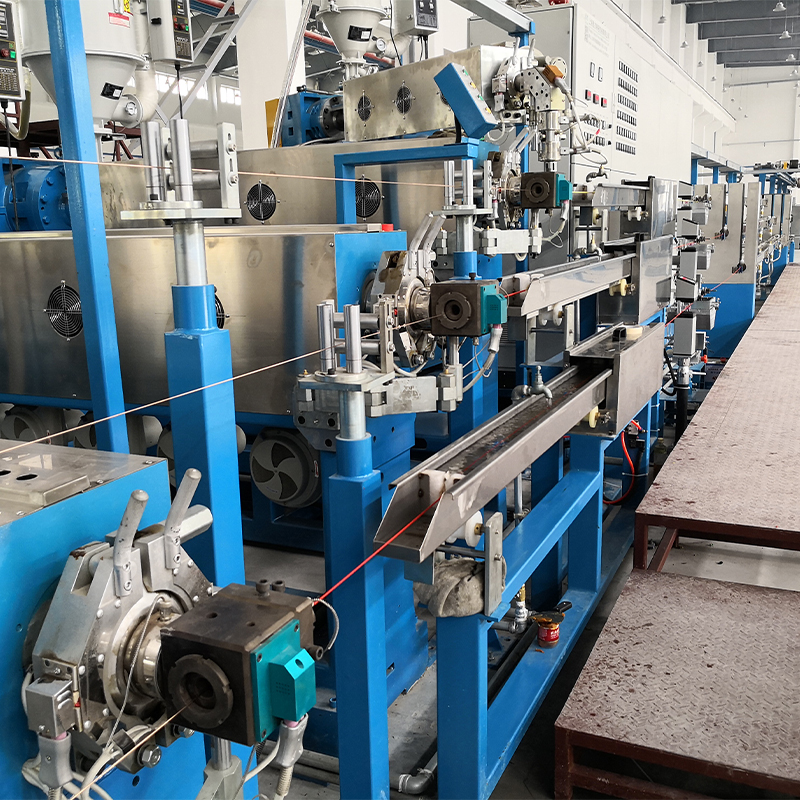
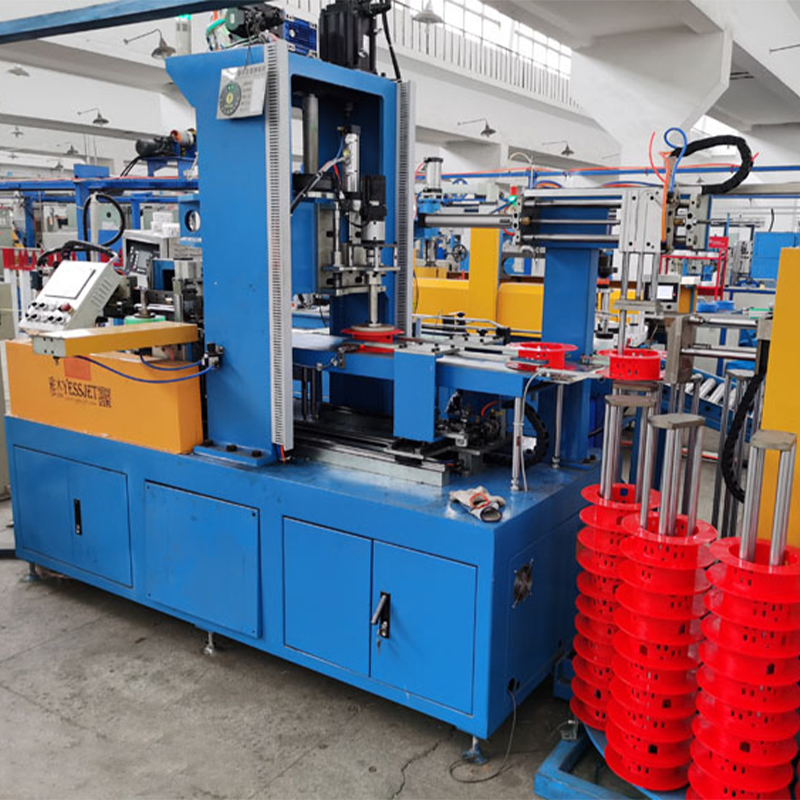
Druhou polovicou rovnice je vybavenie. Ak plánujete nový závod alebo veľkú prestavbu, kompletná linka na vytláčanie drôtov a káblov s prispôsobenou skrutkou, lisovnicou, chladiacim žľabom a navíjaním sa vyhne problémom s kompatibilitou, ktoré sa vyskytujú pri montáži strojov od rôznych dodávateľov na mieste. Vytlačovacia linka integruje tieto stupne ako jeden systém.
 Integrovaná linka na vytláčanie drôtov a káblov so zladenými komponentmi Táto kompletná linka integruje odvíjanie, vyrovnávanie, extrúziu, chladenie, tlač a navíjanie ako jeden systém. Jeho výberom sa vyhnete problémom s kompatibilitou zo strany dodávateľov miešania, čím sa zabezpečí spoľahlivá prevádzka pre nové závody alebo veľké prestavby. Zobraziť produkt →
Postupy údržby a dodržiavania predpisov, ktoré chránia triedu
Akonáhle je trieda kvalifikovaná, najväčšie riziká sa presunú z výberu na manipuláciu a procesnú disciplínu.
Manipulácia s materiálom a skladovanie
- Kontrola vlhkosti: Dokonca aj polyméry s nízkou absorpciou vlhkosti vytvárajú povrch, ak sú skladované vo vlhkom prostredí. Zmesi uchovávajte v originálnych zapečatených obaloch a na hygroskopické predzmesi a špeciálne zmesi používajte násypnú sušičku.
- Čistenie medzi stupňami: Prechod z PVC na PE alebo XLPE môže zanechať karbonizované zvyšky, ktoré sa po niekoľkých hodinách prejavia ako čierne škvrny. Použite zdokumentovanú postupnosť čistenia s kompatibilnou čistiacou zlúčeninou.
- Limity úložiska: Skladujte vrecia z podlahy, udržiavajte teplotu skladu pod 30 °C a používajte rotáciu skladu prvý dnu, prvý von, aby ste zabránili jemným a aglomeráciám.
Súlad a sledovateľnosť
- Obmedzené látky: RoHS a REACH vyžadujú zdokumentované vyhlásenia o látke od dodávateľa zlúčeniny s pravidelným opakovaným testovaním, keď sa zloženie zmení.
- Plameň a bezpečnostné normy: UL 1581, IEC 60332 a IEC 60754 definujú požiadavky na šírenie plameňa a obsah halogénov, ktoré musí spĺňať zvolená trieda extrúzie pre stavebné a priemyselné káble.
- Sledovateľnosť šarží: Zaznamenajte čísla šarží polyméru, šarže predzmesi a parametre vytláčania pre každú výrobnú sériu, aby bolo možné vysledovať incident s kvalitou materiálu, stroja a operátora.
Materiál v kvalite vytláčania sa môže po lisovnici ešte zničiť zlou manipuláciou. Nekonzistentné napätie pri navíjaní odiera povrch a hrubé paletovanie môže rozdrviť alebo zdeformovať hotový kotúč. Robotické paletizačné systémy na manipuláciu s káblovými cievkami znížte toto riziko automatizáciou zdvíhania a stohovania pomocou kontrolovaných, opakovateľných pohybov. Párovanie správneho polyméru s disciplinovanou manipuláciou je to, čo premení rozhodnutie o materiáli na spoľahlivý výrobný výstup.