LANGUAGE
70 mm PVC izolačná linka s rýchlosťou 300 m/min vyprodukuje približne 36 km izolovaného jadra za dvojhodinové okno. Ak sa hotový priemer posunie o 0,05 mm mimo toleranciu zákazníka počas desiatich minút tohto okna, niekoľko kilometrov jadra sa stane šrotom, navíjacia cievka sa musí prepracovať a odchýlka sa zvyčajne zistí pri vstupnej kontrole zákazníka, a nie na vlastnej podlahe.
Riadenie procesu vytláčania je súbor spätnoväzbových slučiek, ktoré bránia tomuto výsledku. Udržuje teplotu taveniny, tlak taveniny, rýchlosť skrutky, rýchlosť linky, priemer a napätie vo vnútri definovaných okien minút po minúte a zaznamenáva, čo sa pohlo, keď sa niečo pokazí.
Krátka odpoveď: najprv stabilizujte taveninu, potom rozmer, potom napätie. Teplotná a tlaková stabilita rozhoduje o tom, či hrúbka steny vydrží; priemer a kapacitná spätná väzba rozhodujú, či tolerancia platí; napätie a akumulácia rozhodujú o tom, či linka prežije prechod bez zastavenia. Nalaďte ich v tomto poradí, pretože každá slučka ruší tú za ňou.
Čiara, ktorá zaznamenáva tlak taveniny, priemer za horúca, hrúbku steny a napínacie napätie v jednosekundových intervaloch, zvyčajne ukáže, kde sú straty v priebehu týždňa prevádzky, dlho predtým, ako je opodstatnená akákoľvek aktualizácia hardvéru.
Päť riadiacich slučiek, ktoré rozhodujú o tom, či stena drží
Riadenie procesu na extrúznej linke nie je jedným ovládačom. Je to päť slučiek, ktoré interagujú, a interakcia je to, čo sťažuje prácu.
Tepelný profil
Zóny s piatimi až siedmimi sudmi udržiavané v rozmedzí 3 stupňov C, zóna matrice do 2 stupňov C.
Tlak taveniny
Prevodník pred obrazovkou, stabilita v rámci 1 percenta nastavenej hodnoty.
Rýchlosť skrutky a linky
Otáčky skrutky za minútu mapované na rýchlosť linky, s odťahom 1,4 až 1,6 pre PVC izoláciu.
Dimenzionálna spätná väzba
Laserové meradlo 6 až 8 m od matrice, meradlo kapacity pre hrúbku steny a excentricitu.
Napätie a akumulácia
Pozícia tanečníka, napätie v newtonoch a 30 až 90 sekúnd uloženej dĺžky.
Teplota taveniny je najpomalšia slučka a najčastejšie sa nastavuje hmatom. Na typickej izolačnej linke posun 5 stupňov C v dávkovacej zóne zmení viskozitu dostatočne na to, aby sa konečný priemer posunul o 0,02 mm až 0,04 mm pri konštantnej rýchlosti skrutky. Termočlánky by sa mali kontrolovať oproti referenčnej hodnote každý štvrťrok, pretože snímač s nízkou teplotou 4 °C je zvyčajne kompenzovaný operátorom, ktorý zvýši nastavenú hodnotu a nikdy ju nevráti späť.
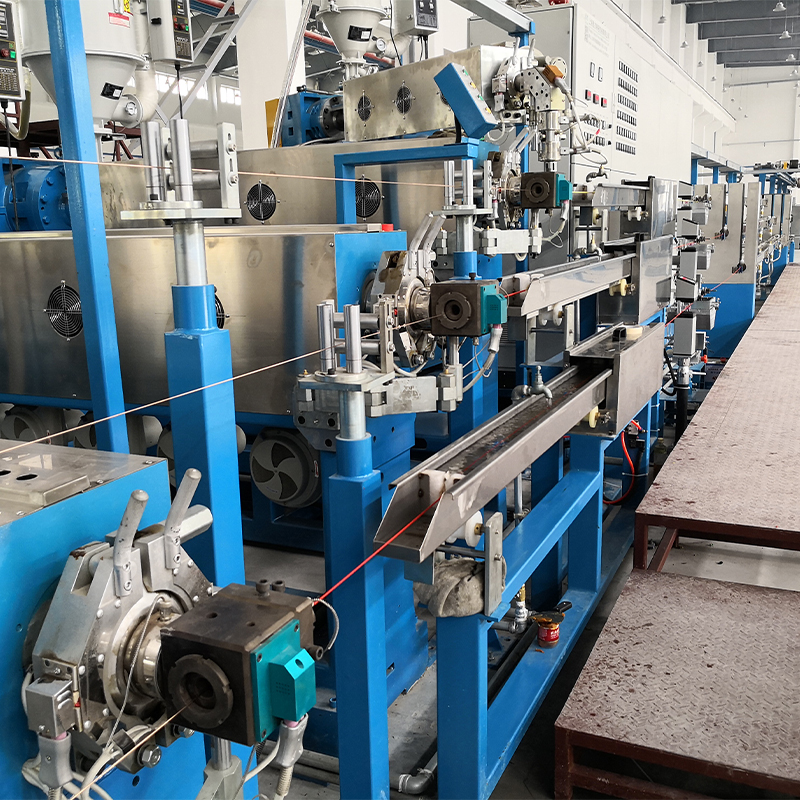
 Plnoautomatický vysokovýkonný káblový extrudér z PE PVC Vysokovýkonný káblový extrudér Full Auto PE PVC je integrovaný produkčný systém určený na podporu výrobcov káblov pri efektívnej a presnej výrobe. To sp... Zobraziť produkt →
Geometria skrutiek určuje, koľko práce musí urobiť teplotná slučka. Kompresný pomer prispôsobený zlúčenine vytvára plochý profil tlaku; nesúlad sa prejaví ako prudký tlak hlavy, ktorý neodstráni žiadne ladenie PID. Stav balenia obrazovky patrí do plánu kontroly z rovnakého dôvodu: čiastočne zablokovaný blok zvyšuje tlak hlavy a mení výkon o 2 až 5 percent. Vzťah medzi konštrukciou skrutky, výstupom a stabilitou ovládania je tu pokrytý vysokoúčinné vedenie extrudéra .
Priemer a hrúbka steny sú miesta, kde je kontrola pre zákazníka viditeľná. Laserové meradlo namontované 6 až 8 m od matrice meria horúci priemer, ktorý je o 8 až 12 percent väčší ako studený priemer na PE izolačnej linke, takže ovládač musí pracovať smerom k studeným cieľom, kým meradlo vidí horúce. Napätie uzatvára reťaz: napätie udržiavané v rozmedzí niekoľkých percent udržuje jadro okrúhle a zabraňuje horným vrstvám, aby sa zahryzli do izolácie na cievke.
Porovnanie manuálneho, základného PLC a riadenia v uzavretej slučke
Na tej istej dielni sa objavujú tri riadiace architektúry a rozdiel sa prejavuje skôr v číslach ako v brožúrach.
Kontrolný prístup
Čo je regulované
Odchýlka priemeru
Štartovací šrot za zmenu
Čas zmeny
manuál
Rýchlosť skrutky a naberanie sa nastavuje okom a zvukom
/- 0,08 mm
120 až 200 m
25 až 40 min
Základné PLC, otvorená slučka
Podržané nastavené hodnoty, iba alarmy, žiadna spätná väzba produktu
/- 0,04 mm
60 až 100 m
15 až 25 min
Uzavretá slučka s tlakomerom a spätnou väzbou napätia
Priemer, hrúbka steny, tlak taveniny a napätie sú plynule regulované
/- 0,015 mm
20 až 40 m
8 až 12 min
Tabuľka: orientačné výkonnostné pásy pre 70 mm PVC izolačnú linku; skutočné hodnoty závisia od zlúčeniny, konštrukcie skrutky a konfigurácie navíjania.
Štvrtý stĺpec je ten, ktorý platí. Rezanie počiatočného šrotu zo 150 m na 30 m na jednu prestavbu na linke, ktorá mení produkt osemkrát týždenne, ušetrí približne 960 m hotového jadra týždenne, kým sa nezapočíta žiadne zlepšenie v ustálenom stave.
Skryté metriky: Kde sú straty v skutočnosti
Tabuľky priemerov často vyzerajú vynikajúco dlho predtým, ako je čiara skutočne pod kontrolou. Zaznamenávanie širšej množiny premenných v rámci jedného 24-hodinového behu zvyčajne prerozdeľuje obraz straty.
Posun priemeru
34 %
34 %
Špičky napätia
26 %
26 %
Teplota topenia
18 %
18 %
Opotrebenie skrutiek
12 %
12 %
Vlhkosť
10%
10%
Každá príčina má inú opravu a iba prvá sa rieši kúpou lepšieho meradla.
- Prudké napätie pri prepínaní: tanečník dosiahne svoj limit pohybu a akumulátor sa vyprázdni pred dokončením spájania. Uloženie 30 až 90 sekúnd rýchlosti linky je návrhové rozhodnutie, nie zisk regulátora.
- Hľadanie teploty taveniny: zvyčajne príliš intenzívne cykluje chladiaci ventilátor alebo pás ohrievača so slabým kontaktom, ktorý je viditeľný ako 30 až 60 sekundová oscilácia tlaku v hlave.
- Opotrebenie skrutky a valca: Nárast vôle o 0,1 mm v dávkovacej časti môže znížiť výkon o 3 až 6 percent a prinútiť operátorov zvýšiť rýchlosť skrutky, čím sa zvýši teplota taveniny.
- Vlhkosť materiálu: niekoľko stoviek ppm vlhkosti v zmesi PVC vytvára dutiny, ktoré meradlo priemeru s radosťou vyhodnotí ako dobrý produkt.
Napätie je slučka, ktorá sa najčastejšie necháva otvorená na linkách, ktoré inak ovládajú moderné ovládacie prvky, a je to prvé miesto, kde treba hľadať, keď šrot stúpa bez akéhokoľvek alarmu priemeru.
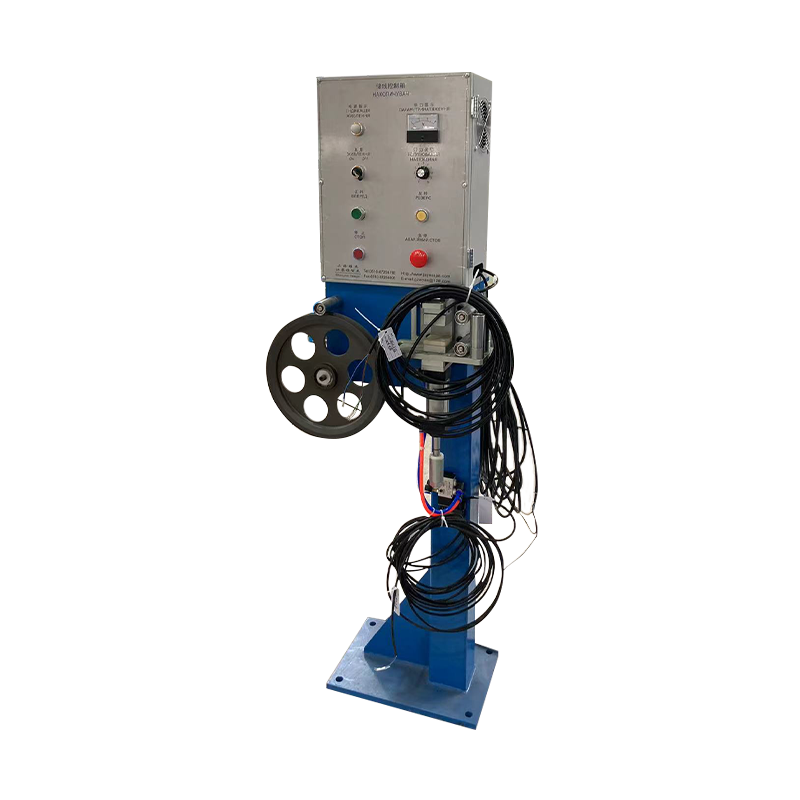
 Systémy na kontrolu napätia drôtu Systémy kontroly napätia káblov, navrhnuté na presnú reguláciu napätia kábla, sú základným vybavením procesov navíjania káblov. Jeho hlavná funkcia spočíva v re... Zobraziť produkt →
Tam, kde sa snaha o ovládanie vypláca najviac, podľa typu kábla
Návratnosť investícií do kontroly sa výrazne líši podľa skupiny produktov, pretože náklady na materiál, tolerancia a rýchlosť linky sa líšia.
Napájací kábel, XLPE MV a NN - 38 %
LAN a dátová komunikácia – 26 %
Stavebný drôt, PVC a UPVC - 16%
Automobilový a elektronický drôt – 12 %
Špeciálne a iné – 8 %
XLPE napájací kábel dominuje návratnosti, pretože tolerancie stien sú tesné, zmes je drahá a kilometer šrotu stojí niekoľkonásobok toho, čo stojí kilometer šrotu PVC stavebného drôtu. Kábel LAN je na druhom mieste, pretože limity kapacity a excentricity nie je možné splniť iba zručnosťami operátora; strop s 5-percentnou excentricitou potrebuje nepretržité meranie a korekciu. Stavebné lano je zhovievavejšie, pokiaľ ide o excentricitu, ale beží rýchlosťou 600 až 1200 m/min, kde regulácia rýchlosti a navíjacie napätie určujú, či je cievka predajná. Automobilové a elektronické drôtové odmeny sa riadia hlavne opakovateľnosťou v mnohých krátkych sériách.
Postup uvedenia do prevádzky: Šesť krokov, ktoré uzamknú nastavenia
Nová alebo prestavaná línia dosiahne stabilnú kontrolu rýchlejšie, keď sa bude postupovať podľa nižšie uvedenej sekvencie, namiesto toho, aby ladila všetko naraz.
Krok 1: Základná línia predtým, ako niečo zmeníte
Tlak taveniny, teplý a studený priemer, hrúbka steny a napínacie napätie v jednosekundových intervaloch pre celú zmenu. Tento záznam je jediným spoľahlivým dôkazom toho, že neskoršia zmena pomohla.
Krok 2: Namontujte snímače pre proces, nie pre skrinku
Umiestnite laserové meradlo 6 až 8 m od matrice, aby sa tavenina usadila, držte snímač tlaku pred súpravou sita a namontujte silomer tam, kde ho nemôže vychýliť trenie pásu.
Krok 3: Nalaďte slučky v poradí
Najprv teplota, potom tlak taveniny, potom rozmer, potom napätie. Ladenie napätia predtým, než je teplota stabilná, jednoducho pohybuje osciláciou okolo línie.
Krok 4: Vytvorte tabuľku pomeru rýchlosti
Zaznamenajte otáčky skrutky v porovnaní s rýchlosťou linky pre každú veľkosť a zmes. Operátori, ktorí vychádzajú zo známeho pomeru, dosiahnu predajný produkt za tretinu času.
Krok 5: Napíšte rutinu prechodu
Naplňte akumulátor, zaparkujte tanečník v strede dráhy, spojte a potom postupne uvoľnite úložný priestor. Rutina je to, čo udržuje extrudér v otáčaní, kým sa navíjacie zariadenie vymieňa.
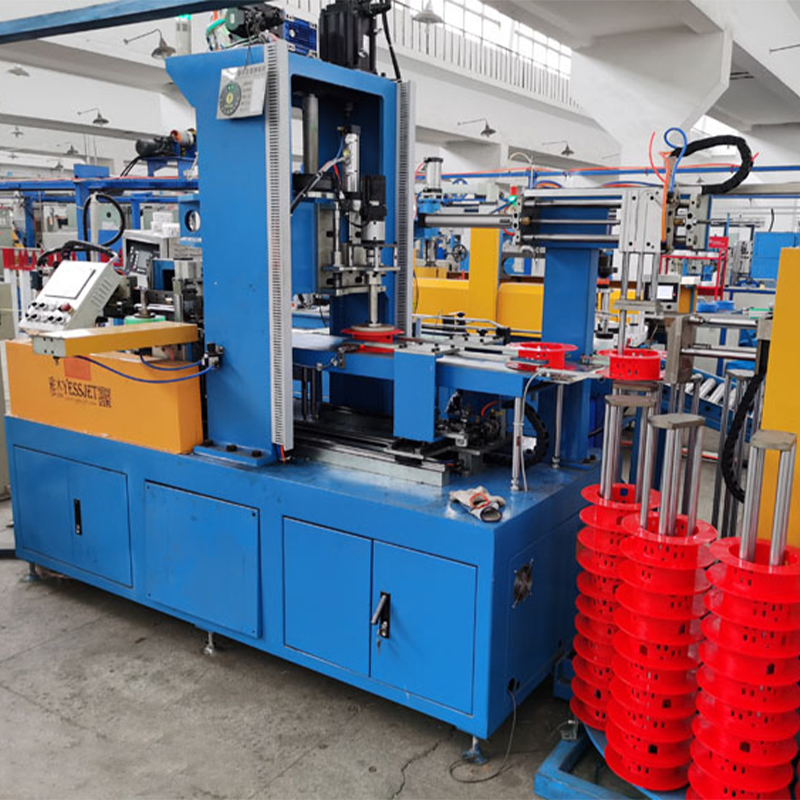
 Akumulátorová tanečnica(úložný stojan na káble) Accumulator Dancer (Cable Storage Rack) je profesionálne zariadenie na správu káblov navrhnuté tak, aby optimalizovalo pracovné postupy spracovania káblov. Dostupné vo vertikálnom a hornom... Zobraziť produkt →
Krok 6: Odovzdajte s obmedzeniami písomne
Kontrolné limity, prahové hodnoty alarmov a činnosť, ktorú si každý alarm vyžaduje, by mali byť na jednom hárku na linke, nie v súbore pri uvádzaní do prevádzky.
Údržba, kalibrácia a súlad
Kvalita ovládania sa potichu znižuje. Plán kalibrácie a kontroly udržuje slučky dôveryhodné medzi generálnymi opravami.
- Štvrťročné overenie termočlánkov oproti referencii s toleranciou 5 stupňov C.
- Mesačne vynulujte snímač tlaku taveniny a každých 12 mesiacov ho znova kalibrujte.
- Kontrola meradla priemeru lasera oproti vysledovateľnému masteru každých 6 mesiacov.
- Každoročná kalibrácia polohy tanečníka a snímačov napätia.
- Meranie vôle skrutky a hlavne každých 4 000 až 6 000 prevádzkových hodín.
- Uchovávanie záznamov o kontrolných parametroch pre každú výrobnú dávku podľa požiadaviek zákazníka a štandardných požiadaviek.
Súlad je do značnej miery dokumentáciou, keď je hardvér správny. Normy káblov ako IEC 60227, IEC 60502, UL 44, UL 83 a GB/T 5023 definujú rozmery, ktoré musia byť splnené; systém riadenia procesu vytvára dôkaz, že boli splnené na každom metre. Uchovávanie záznamov o priemere a hrúbke steny na šaržu zmení audit na vyhľadávanie súboru namiesto opätovného testu.
Bezpečnosť patrí do rovnakého plánu. Ochrana na rotujúcom navíjacom zariadení, blokované núdzové zastavenia a kontrolovaný prístup k lisovacej hlave počas čistenia nie sú voliteľné doplnky na linke, ktorá beží cez noc bez dozoru. Mali by byť nastavené aj limity alarmov, aby operátori reagovali skôr, ako sa objaví šrot, a nie až po dokončení cievky.
Riadenie procesu extrúzie je najlepšie posúdiť na konci linky. Extrudér, ktorý odovzdá variabilné jadro navíjačke, jednoducho presunul problém po prúde, kde sa z neho stane chyba v ťahu, oválna cievka alebo odmietnutá paleta. Preto sa meranie musí riadiť produktom: priemer a hrúbka steny na matrici, napätie a dĺžka na navíjačke a identita cievky v bode, kde robotické paletizačné systémy na manipuláciu s káblovými cievkami prevziať.
Jiangsu Yessjet Precise Machinery stavia extrúzne, navíjacie, baliace a paletizačné zariadenia ako jednu prepojenú linku, čo je v tomto kontexte dôležité. Slučky, ktoré držia priemer na matrici a slučky, ktoré držia napätie na navíjačke, musia byť navrhnuté s ohľadom na seba a výrobca, ktorý dodáva oba konce tejto reťaze, ich môže zladiť dohromady, namiesto toho, aby obviňoval jeden z druhého.