LANGUAGE
Zariadenie na výrobu káblov, ktoré nahradilo skrutku na pevnom izolačnom vedení z PVC, kedysi nariadilo kompresný pomer 4,0 podľa rozumne znejúcej logiky, že väčšia kompresia znamená lepšie roztavenie. V priebehu troch zmien sa extrudér rozprúdil, teplota taveniny stúpla približne o 18 °C a spálené škvrny dosahovali matricu. Nič nebolo zlomené. Závitovka stláčala zmes, ktorá už dosiahla hustotu taveniny, späť v zóne podávania a práca navyše vyšla ako teplo.
Krátka odpoveď: kompresný pomer (CR) je objem prvého podávacieho ramena delený objemom posledného dávkovacieho ramena, ktorý je na závitovke s konštantným stúpaním takmer rovnaký ako hĺbka podávacieho kanála delená hĺbkou dávkovacieho kanála. Univerzálne skrutky bežia medzi 2,0 a 4,0. Pevný PVC normálne sedí na 2,0-2,5, mäkčený PVC a HDPE na 2,5-3,5, PP na 3,0-3,5 a silne plnené zmesi bez halogénov sú zvyčajne lepšie obsluhované zmiešavacou sekciou ako vyšším číslom.
Nižšie uvedené časti ukazujú, ako je toto číslo vyrobené, čo ticho ovláda na káblovom vedení a ako ho špecifikovať bez objednávania druhej skrutky.
Čo vlastne meria kompresný pomer
Plnobežná skrutka pracuje v troch zónach. Zóna podávania udržuje hlboký, konštantný kanál, takže voľné pelety môžu padnúť a byť dopravované dopredu. Kompresná alebo prechodová zóna sa zužuje, ktorá vedie a stláča pevné lôžko, keď sa topí. Dávkovacia zóna sa vráti do plytkej konštantnej hĺbky, takže tavenina dosiahne matricu stabilným tlakom a predvídateľnou rýchlosťou.
Kompresný pomer porovnáva prvý a posledný z týchto zväzkov. Pretože stúpanie a šírka závitu zostávajú konštantné na štandardnej skrutke s plným závitom, pomer objemu sa zrúti do pomeru hĺbky: CR = H1 / H2, kde H1 je hĺbka podávacieho kanála a H2 hĺbka dávkovacieho kanála.
Fyzickou úlohou za číslom je hustota. Pelety z káblovej zmesi majú objemovú hustotu približne 0,5 až 0,7 g/cm3, zatiaľ čo rovnaký polymér ako tavenina má sypnú hmotnosť približne 0,9 až 1,3 g/cm3. Samotný materiál preto potrebuje len asi 1,6 až 2,2 objemové zmenšenie, aby sa stal taveninou bez dutín. Kompresia nad týmto číslom kompenzuje netesný tok cez letové plochy, tlak, ktorý si matrica vyžaduje, a variácie medzi dávkami v tom, ako sa násyp chová.
Kde môže číslo štítku zavádzať
Pomer hĺbky platí len pre konštantný sklon a konštantnú šírku letu. Akonáhle sa zmení výška tónu alebo sa pridá bariérový let alebo mixér v štýle Maddock, skutočný pomer musí vychádzať zo skutočných objemov kanálov. Na skrutkách s premenlivým stúpaním môže rýchly pomer hĺbky prevýšiť efektívnu CR o 10 až 15 percent, čo stačí na vytlačenie skrutky z PVC z jej bezpečného okna. Káblové extrudéry sú preto špecifikované podľa zmesi a nie podľa veľkosti valca a na výkrese skrutky by malo byť uvedené, ktorá metóda výpočtu bola použitá.
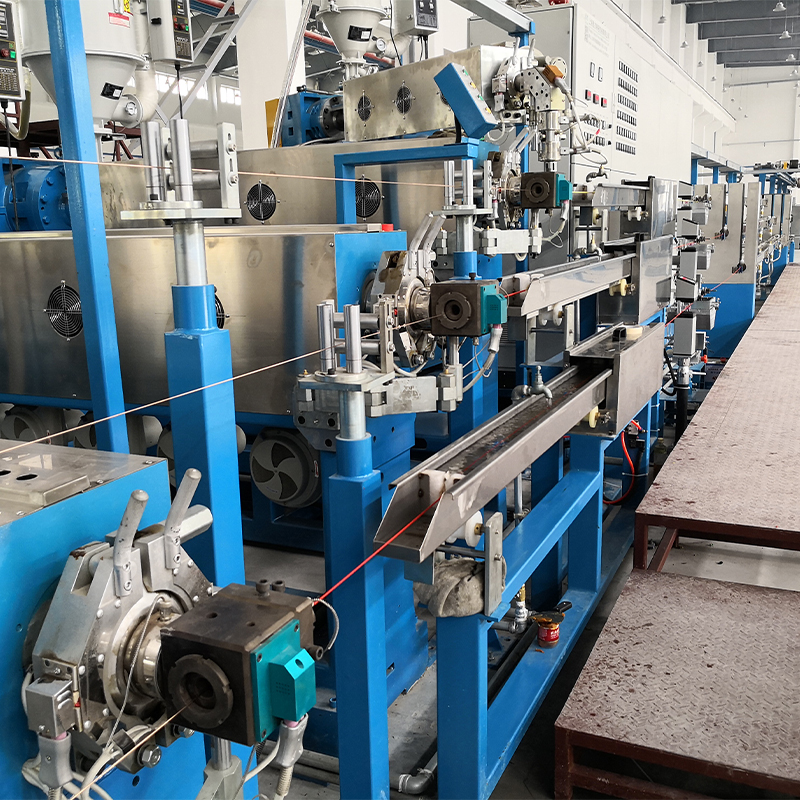
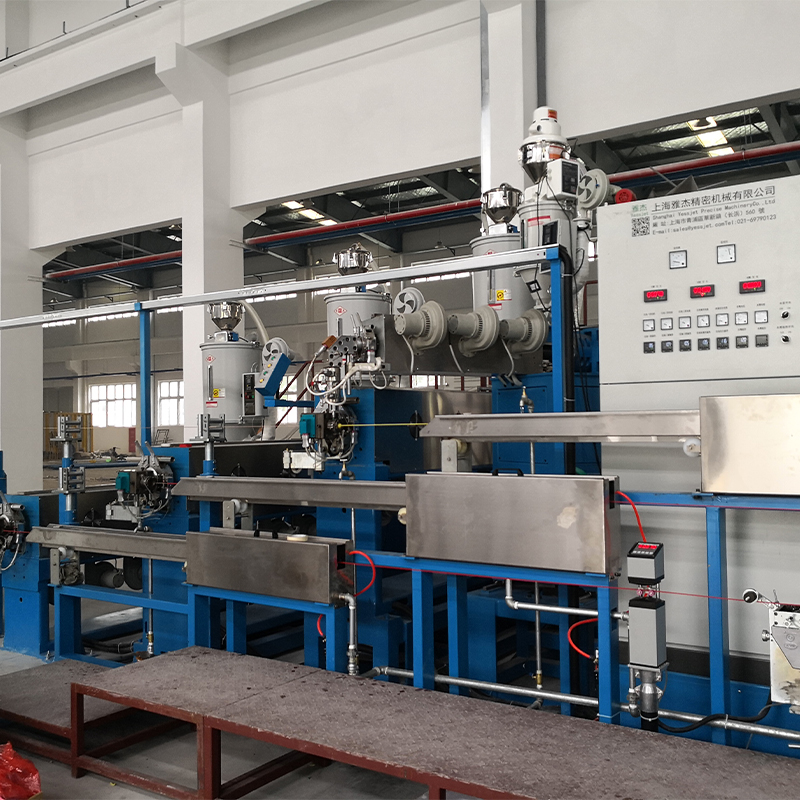 Vysokoúčinný PP PVC PE káblový extrudér Ako multifunkčné jadrové zariadenie na výrobu káblov je vysokoúčinný káblový extrudér PP PVC PE navrhnutý na energeticky úsporné, vysoko výnosné vytláčanie izolačných vrstiev... Zobraziť produkt →
Priraďte pomer k zložke, ktorú spustíte
Káblové zmesi nie sú zameniteľné a kompresný pomer je tam, kde sa tento rozdiel stáva mechanickým. Výber riadia tri premenné: ako hlboko klesá objemová hustota, keď sa materiál topí, koľko šmykového tepla polymér toleruje a aká abrazívna je formulácia.
Pevné a mäkčené PVC
Nemäkčené PVC je materiál na káblovom vedení najcitlivejší na strih a bežne sa pohybuje pri 2,0-2,5 s dlhým, jemným prechodom. Vyšší pomer vytvára lokálne horúce miesta, ktoré uvoľňujú chlorovodík a zanechávajú stopy po popálení vo vnútri tenkej izolačnej steny. Flexibilné PVC toleruje 2,5-3,0, hoci prchavé látky zmäkčovadla spôsobujú, že zóna podávania stojí za sledovanie.
PE, HDPE a PP
Polyolefíny majú vyššiu viskozitu taveniny a čistejšie správanie pri tavení, takže akceptujú 2,8-3,5 bez sťažností. Skrutky s HDPE plášťom často spájajú tento pomer s hlbokou podávacou sekciou a 25:1 až 30:1 L/D, takže linka môže bežať tvrdo, zatiaľ čo tavenina zostáva homogénna.
XLPE a zosieťovateľné zlúčeniny
Peroxidom vytvrdený XLPE je špeciálny prípad. Zosieťovacie činidlo je citlivé na čas zotrvania a teplotu, takže závitovka musí vytvoriť tlak bez toho, aby do taveniny unikla šmykové teplo. Pomer blízko 2,3-3,0, plynulý prechod a prísna kontrola teploty sú dôležitejšie ako surový výstup. Zlúčeniny, ktoré sa už blížia k prahu pred vytvrdením, vykazujú skôr gély a hrudky ako čistú taveninu.
Plnené zmesi spomaľujúce horenie a bez halogénov
Vysoké zaťaženie plniva zvyšuje objemovú hmotnosť, znižuje objemovú zmenu, ktorú musí skrutka vytvoriť, a súčasne opotrebováva lopatky. Pomer 2,5-3,5 v kombinácii s bariérovou alebo disperznou miešacou sekciou porazí jednoducho posunutie čísla vyššie.
Skrutkové párovanie v týchto rodinách sa riadi pomerne predvídateľným vzorom; toto návod na vysokoúčinnú extrúziu PP, PVC a PE pojednáva o kombináciách podrobnejšie.
Porovnanie typických nastavení skrutiek na vytláčanie kábla
Nižšie uvedené porovnanie sumarizuje, s ktorými výrobcami káblových extrudérov Windows najčastejšie pracujú. S číslami zaobchádzajte skôr ako s východiskovými bodmi pre cenovú ponuku než s univerzálnymi konštantami, pretože dodávatelia zlúčenín upravujú formulácie a sypná hustota sa pohybuje s nimi.
Typické okná kompresného pomeru pre bežné káblové zmesi; pred objednávkou potvrďte konečnú geometriu podľa aktuálneho listu s údajmi o zmesi.
Čo číslo na typovom štítku neukazuje
Dve skrutky s rovnakým uvedeným pomerom sa nemôžu správať rovnako, pretože vlasec reaguje skôr na energiu a tlak ako na samotnú geometriu. Keď je CR príliš nízka, pevné lôžko sa dostane do dávkovacej zóny len čiastočne roztavené a výstup sa kolíše, keď neroztavené fragmenty prechádzajú matricou. Keď je príliš vysoká, rovnaká nestabilita sa vracia z opačného smeru ako teplota taveniny a stúpanie krútiaceho momentu.
Hrúbka steny izolácie je najrýchlejším indikátorom oboch problémov. Nižšie uvedená tabuľka zobrazuje skrutku s PE plášťom s priemerom 65 mm v rôznych kompresných pomeroch; hodnoty zobrazujú skôr tvar efektu ako špecifikáciu pre akúkoľvek konkrétnu čiaru.
4,2 %
CR 2.0
2,6 %
CR 2.5
1,2 %
CR 3.0
2,1 %
CR 3.5
4,8 %
CR 4.0
Za touto krivkou sú tri metriky. Stabilita tlaku taveniny je na prvom mieste: kolísanie viac ako asi jedno percento na matrici sa prejavuje ako rozptyl hrúbky steny. Špecifická energia je na druhom mieste: kompresia, ktorá vykonáva užitočnú taviacu prácu, udržuje kilowatthodiny na kilogram ploché, zatiaľ čo kompresia, ktorá generuje iba šmyk, zvyšuje hodnotu. Opotrebenie skrutiek je na treťom mieste, pretože opotrebovaný dávkovací chod potichu zvyšuje efektívny pomer za rok výroby.
Kde kompresný pomer nesie najväčšiu váhu
Každá vytláčacia skrutka má kompresný pomer, ale toto číslo dominuje v rozhodnutiach o špecifikácii v niektorých segmentoch káblov oveľa viac ako v iných.
- 36 % PVC izolácia a opláštenie
- 24 % PE a bezhalogénové opláštenie
- 22 % XLPE izolácia napájacieho kábla
- 18 % LAN a dátový kábel
Vzor sleduje skôr zloženú citlivosť než hlasitosť kábla. Najväčší podiel má PVC, pretože jeho spracovateľské okno je úzke a nesprávny pomer sa okamžite prejaví ako zmena farby alebo povrchové chyby. Nasleduje PE a bezhalogénové opláštenie, poháňané skôr abráziou a disperziou než tepelnou citlivosťou. Skrutky napájacieho kábla XLPE sú špecifikované konzervatívne, pretože sieťovacia chémia určuje strop. LAN a dátový kábel s tenkými stenami a úzkymi kapacitnými cieľmi závisí predovšetkým od stability tlaku.
Pri opláštení XLPE a PE je zvyčajne bezpečnejším východiskovým bodom skrutka špecifikovaná spolu s jej chladiacim usporiadaním.
 XLPE PE káblový extrudér s nádržou na chladiacu vodu Tento XLPE PE káblový extrudér s nádržou na vodu je navrhnutý na extrúziu a chladenie XLPE a PE izolovaných káblov, integruje vysoko presný jednozávitovkový extrudér,... Zobraziť produkt →
Pracovný postup výberu: Od zložených údajov po poradie skrutiek
Šesť krokov zmení zložené dáta na použiteľnú špecifikáciu skrutiek.
- Požiadajte dodávateľa zmesi o objemovú hmotnosť, hustotu taveniny, rýchlosť toku taveniny a odporúčaný rozsah spracovania. Pomer objemovej hmotnosti k hustote taveniny nastavuje podlahu pre rozumný kompresný pomer.
- Pred strojom definujte produkt: izolácia alebo plášť, hrúbka steny, tolerančné pásmo, veľkosť vodiča a rýchlosť linky, ktorú chcete spustiť.
- Najprv opravte L/D a výstup. Kompresný pomer vyplýva z hĺbok podávacieho a dávkovacieho kanála, takže jeho samostatné rozhodovanie si vynucuje kompromis inde.
- Skontrolujte dĺžku prechodu a rýchlosť šmyku, nielen pomer. Pomer 2,8 rozložený počas dlhého prechodu sa správa veľmi odlišne od rovnakého pomeru sústredeného do troch letov.
- Rozhodnite sa, či zmes potrebuje bariérový let, sekciu Maddock alebo kolíkový mixér; plnené a silne sfarbené zlúčeniny často získajú viac z disperzie ako z lisovania.
- Na výkrese potvrďte rozstup, šírku letu, hĺbku puzdra, toleranciu opotrebenia a metódu výpočtu a získajte efektívny kompresný pomer písomne.
Keď je geometria skrutky pevná, zvyšok vlasca jej musí zodpovedať. Dĺžka chladenia, navíjacie napätie, kapacita akumulátora a rýchlosť navíjania vyplývajú zo stabilného výstupu taveniny.
 Linka na vytláčanie drôtov a káblov Vlastnosti 1. Barel and Screw import z Taiwanu s vysokou kapacitou extrudovania. 2. Rôzny typ plastového materiálu si môže vybrať vlastný valec a skrutku. EX: PVC, PE, ... Zobraziť produkt →
Poznámky k opotrebovaniu, údržbe a zhode
Skrutka je opotrebiteľná časť a jej kompresný pomer sa mení. Nitridované lopatky strácajú hĺbku puzdra voči plneným zlúčeninám a akonáhle sa dávkovací kanál prehĺbi o niekoľko desatín milimetra, efektívny pomer klesá a spolu s ním sa mení aj správanie pri tavení. Čiary, ktoré boli pri uvedení do prevádzky stabilné, začínajú vykazovať rozptyl hrúbky steny a príčinou je často skôr skrutka ako zmes.
- Zmerajte vonkajší priemer letu a hĺbku kanála pri každom ročnom odstavení a porovnajte namerané hodnoty s pôvodným výkresom.
- Sledujte špecifickú energiu na kilogram; pomalý vzostupný trend je jedným z prvých príznakov opotrebovania a posunu kompresného pomeru.
- Uschovajte si nákres skrutiek, záznamy o triede materiálu a tepelnom spracovaní, aby bolo možné navrhnúť výmenu bez opätovného inžinierstva.
- Opätovne skontrolujte profil ohrevu suda a chladenie skrutky vždy, keď sa zmes zmení; obe môžu kompenzovať skromné geometrické limity bez novej skrutky.
Doba prevádzky závisí aj od výstupu vyrovnávacej skrutky v smere toku. Akumulátorové a tanečné systémy pre kontinuálne vytláčacie linky drží materiál pri výmene kotúča, takže extrudér sa nikdy nemusí zastaviť, čo udržuje históriu taveniny konzistentnú od prvého metra po posledný.
Kompresný pomer je jedno číslo, ktoré rozhoduje o tom, kde skrutka vykonáva svoju tavnú prácu. Prispôsobte to zmene hustoty a tolerancii šmyku zlúčeniny, udržujte prechod dostatočne dlhý, aby sa roztavil bez pripálenia, a overte skutočné objemy kanálov namiesto dôvery v pomer hĺbky prevzatý z výkresu. Na káblovom vedení je to zvyčajne rozdiel medzi stabilnou izolačnou stenou a týždňom šrotu.