LANGUAGE
Kábláreň prevádzkuje opláštenie lineárneho polyetylénu s nízkou hustotou s profilom suda, ktorý zostal z objednávky LDPE. Do pol hodiny tlak taveniny stúpol, povrch vyzerá zahmlený a tester iskier začne zaznamenávať chyby. Nič na linke nie je prerušené. Živica sa jednoducho topí pri inej teplote, než na akú bol profil napísaný.
Zrátané a podčiarknuté: bod topenia LLDPE je približne 120 až 128 °C ako vrchol DSC, približne 10 až 15 °C nad LDPE a 8 až 12 °C pod HDPE. Topenie začína pri teplote 105 až 112 °C a končí pri teplote asi 130 °C. Tento rozsah, nie jeden údaj, rozhoduje o teplote podávacej zóny, očakávanom tlaku taveniny a o tom, koľko neroztopeného gélu môže prežiť v izolačnej stene.
Nižšie uvedené časti sa zaoberajú tým, odkiaľ číslo pochádza, ako ho výber komonoméru posúva a ako ho previesť na nastavenie hlavne, reguláciu napätia a pravidlá kontroly prichádzajúcej kontroly, ktoré vydržia na bežiacej čiare.
Čo je vlastne bod topenia LLDPE
Diferenciálna skenovacia kalorimetria uvádza topenie ako krivku, nie ako bod. Pri druhom zahrievaní štandardný LLDPE vykazuje extrapolovaný začiatok v blízkosti 105 až 112 °C, vrchol medzi 120 a 128 °C a návrat na základnú líniu o 128 až 135 °C. Dodávatelia uvádzajú vrchol, pretože sa dobre opakuje z laboratória do laboratória, ale začiatok je údaj, na ktorom záleží, keď sa nastavuje zóna podávania.
Vrchol DSC, druhý ohrev
120 až 128 °C pre bežné druhy buténu, hexénu a okténu pri 10 °C/min, podľa ASTM D3418 alebo ISO 11357-3.
Začiatok topenia
105 až 112 °C. Tu začína čiastočné topenie, takže toto číslo treba rešpektovať pri písaní profilu suda.
Bod mäknutia podľa Vicata
88 až 100 °C. Popisuje tuhosť pri zaťažení, nie topenie, a jeho použitie ako nastavená hodnota topenia spôsobuje rázy.
Praktická teplota topenia
190 až 220 °C na matrici, približne 60 až 90 °C nad vrcholom, takže polymér je úplne roztavený a homogénny.
Hustota posúva vrchol predvídateľne. Stupne medzi 0,915 a 0,922 g/cm³, tie, ktoré sa používajú na flexibilné fólie a plášte káblov, sa topia pri teplote v blízkosti 120 až 123 °C. Stupne medzi 0,926 a 0,940 g/cm³ posúvajú vrchol na 126 až 130 °C a správajú sa bližšie k HDPE v kompresnej zóne.
Prečo sa LLDPE topí nad LDPE
Rozdiel pochádza z architektúry vetvenia. LDPE sa vyrába pod vysokým tlakom a na chrbtici nesie vetvy s dlhým reťazcom. Tieto vetvy sú príliš objemné na to, aby vstúpili do kryštálovej mriežky, takže prerušujú rast kryštálov a udržujú kryštalinitu na približne 35 až 45 percentách. LLDPE sa vyrába s koordinačným katalyzátorom, takže jeho hlavný reťazec zostáva lineárny a visia z neho iba krátke vetvy z dvoch až šiestich uhlíkov. Krátke vetvy sú tiež vylúčené z mriežky, ale lineárne segmenty medzi nimi sa skladajú do lamiel oveľa efektívnejšie. Kryštalinita stúpa na približne 45 až 55 percent a s ňou stúpa aj vrchol topenia.
Rozloženie molekulovej hmotnosti tento efekt zosilňuje. LLDPE má užšiu distribúciu a žiadne vetvenie s dlhým reťazcom, takže je výrazne menej strihovo stenčujúce ako LDPE. Pri rovnakom indexe toku taveniny vyžaduje väčší krútiaci moment skrutky, generuje vyšší tlak matrice a vykazuje nižšiu pevnosť taveniny a menšie napučiavanie matrice. Skrutka optimalizovaná pre LDPE má zvyčajne nižšiu výkonnosť ako LLDPE, aj keď je už teplota každej zóny správna.
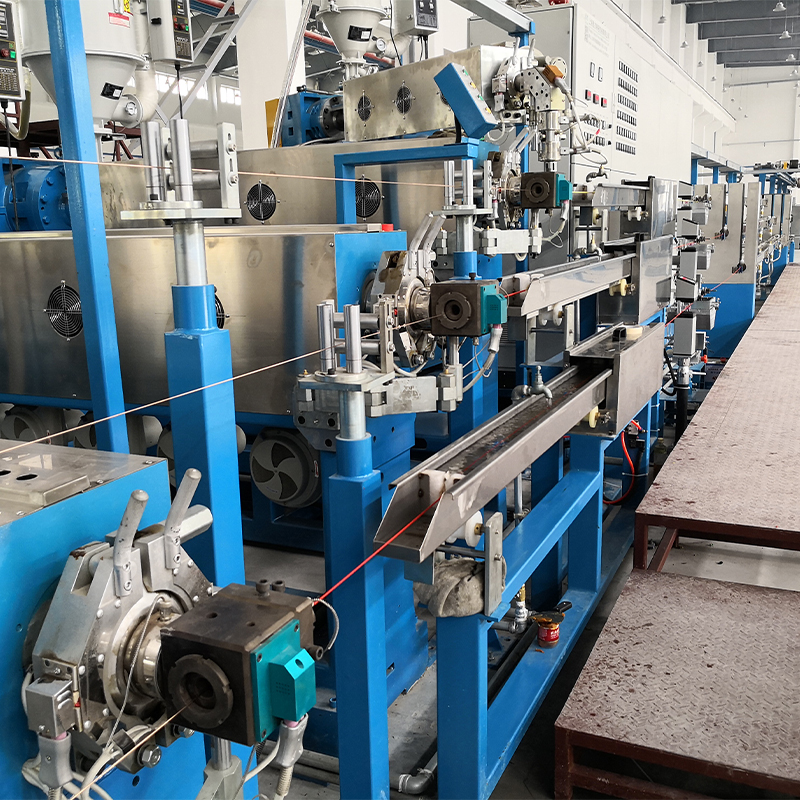
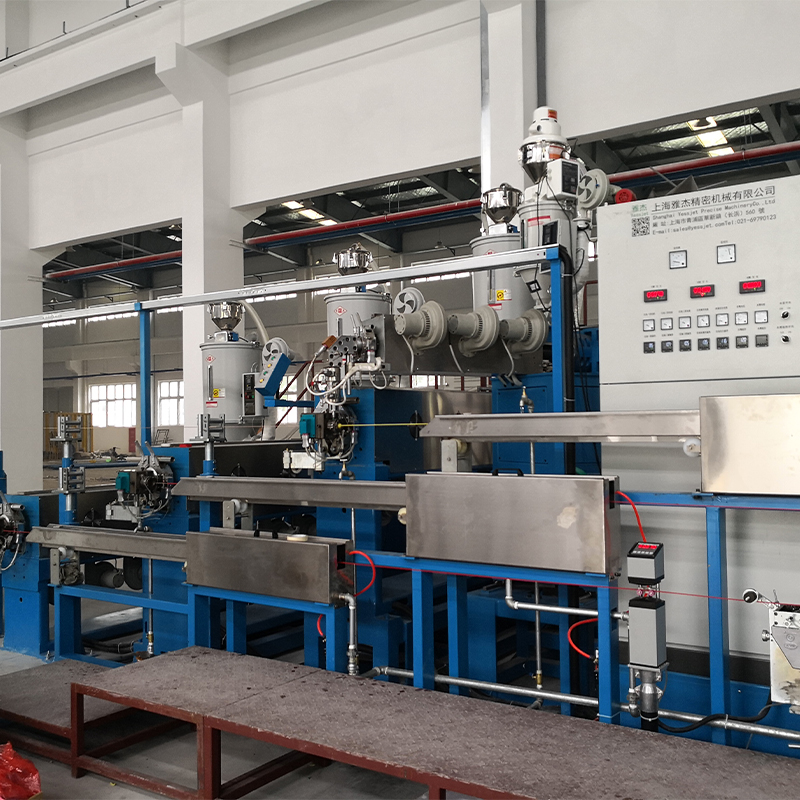 Full Auto PE PVC káblový extrudér na izoláciu a opláštenie Integrovaný extrúzny systém pre PE a PVC káblovú izoláciu a plášte, vhodný tam, kde dizajn skrutky a linky musí zodpovedať náročnému spracovaniu polyetylénu. Zobraziť produkt →
Údaje o tavení podľa stupňa
Nižšie uvedené porovnanie zahŕňa štyri skupiny polyetylénov, ktoré sa najčastejšie vyskytujú na káblových a filmových vedeniach. Rozsahy zahŕňajú komerčné triedy; konkrétna partia môže sedieť kdekoľvek v nich.
Živica
Hustota (g/cm³)
DSC vrchol (°C)
Kryštalinita
Správanie taveniny
LDPE
0,918 – 0,932
108–115
35 – 45 %
Silné strihové riedenie, vysoké napučiavanie matrice
LLDPE (C4 – C8)
0,915 – 0,940
120–128
45 – 55 %
Nízka pevnosť taveniny, nízka citlivosť na strih
Metalocén LLDPE
0,900 – 0,925
115–124
40 – 50 %
Ostrý jediný vrchol, vysoká húževnatosť
HDPE
0,941 – 0,965
130–136
60 – 80 %
Vysoká tuhosť, najvyššia teplota taveniny
Maximálne hodnoty sú výsledky DSC z druhého ohrevu pri 10 °C/min. Metalocén LLDPE je uvedený samostatne, pretože jeho úzka distribúcia zloženia vytvára skôr ostrý vrchol než široký rozsah topenia.
Skryté indikátory za jedným číslom topenia
Datasheet zvyčajne uvádza jeden vrchol. Tabuľka nižšie ukazuje, čo toto číslo skrýva: pík sa pohybuje až o 15 °C v závislosti od toho, ktorý alfa-olefínový komonomér bol použitý, aj keď hustota a index toku taveniny vyzerajú identicky.
110 °C
LDPE
118 °C
mLLDPE
121 °C
Trieda C4
124 °C
Trieda C6
126 °C
Trieda C8
133 °C
HDPE
V krivke sa skrývajú ďalšie dva signály. Vrchol prvého a druhého ohrevu sa môže líšiť o dva až štyri stupne a iba druhý ohrev odráža samotnú živicu. Šírka píku je tiež dôležitá: široký rozsah taveniny poukazuje na širokú distribúciu zloženia a vyššie riziko gélovatenia, zatiaľ čo ostrý pík 3 až 5 stupňov indikuje jednotný stupeň metalocénu. Posun o dva stupne medzi šaržami dodávateľa sa zvyčajne rovná zmene hustoty 0,002 až 0,003 g/cm³, čo je dostatočné na to, aby sa tlak taveniny posunul o niekoľko barov.
Premena bodu topenia na nastavenie suda
Keď je známy nástup a vrchol, profil sa napíše sám. Privádzacia zóna zostáva hlboko pod začiatkom, takže pevné lôžko pokračuje v doprave, kompresná zóna prekračuje rozsah topenia a dávkovacia zóna končí prácu nad vrcholom.
- Zóna podávania: 150 až 170 °C, približne 40 až 50 °C pod začiatkom, aby sa zabránilo predčasnému roztaveniu a rázom.
- Kompresná zóna: 185 až 205 °C, kde väčšina kryštalickej štruktúry zmizne a tavenina zhustne.
- Dávkovacia zóna: 200 až 215 °C, pre homogenizáciu a zvýšenie tlaku.
- Adaptér a krížová hlava: 200 až 220 °C, s káblovými krížovými hlavami často na spodnom konci na obmedzenie priehybu pred chladiacim žľabom.
Teplota taveniny na matrici by mala pristáť medzi 200 a 220 °C. Pokles pod približne 180 °C a neroztopené gély prežijú v stene a prejavia sa ako povrchové škvrny alebo slabé miesta v iskrovej skúške. Tlak nad 250 °C a oxidácia sa zrýchli, čas zotrvania sa stáva kritickým a tvorba gélu stúpa, aj keď je živica technicky stále stabilná.
 Automatizovaná linka na vytláčanie drôtov a káblov s reguláciou teploty PLC Integrovaná linka na izoláciu alebo opláštenie drôtov s importovanou skrutkou a valcom, riadením PLC a presnou reguláciou teploty pre stabilnú extrúziu. Zobraziť produkt →
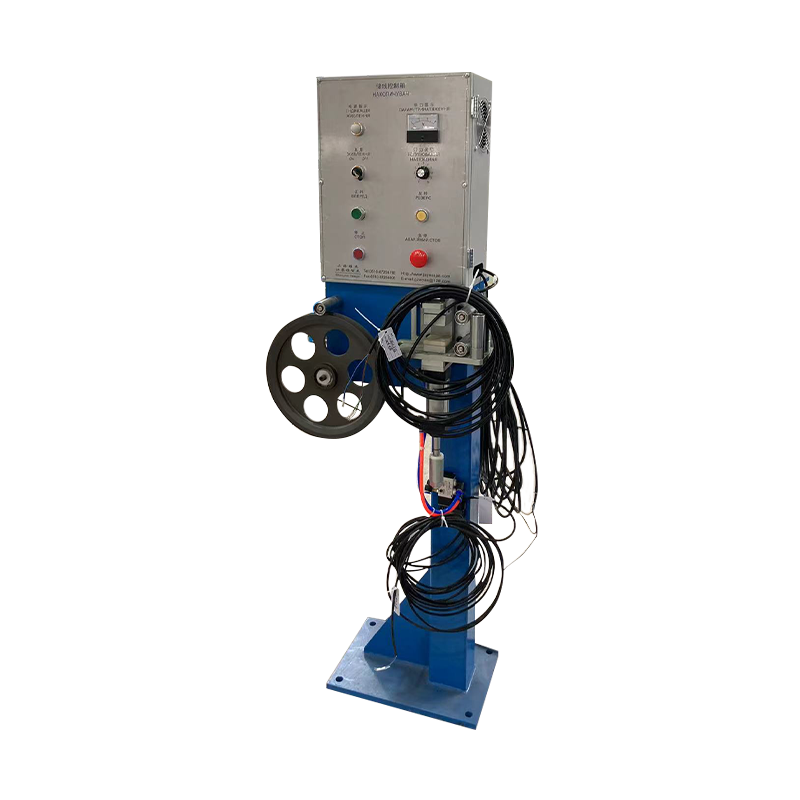
Nízka pevnosť taveniny je druhá polovica príbehu. LLDPE si po opustení matrice zle drží svoj tvar, takže kontrola priemeru do značnej miery závisí od stabilného ťahania a navíjania, a nie od samotnej geometrie matrice. Akumulátorové a tanečné systémy pre kontinuálne vytláčacie linky absorbovať zmeny rýchlosti počas výmeny kotúča a udržiavať stabilné napätie, kým sa tavenina ochladí.
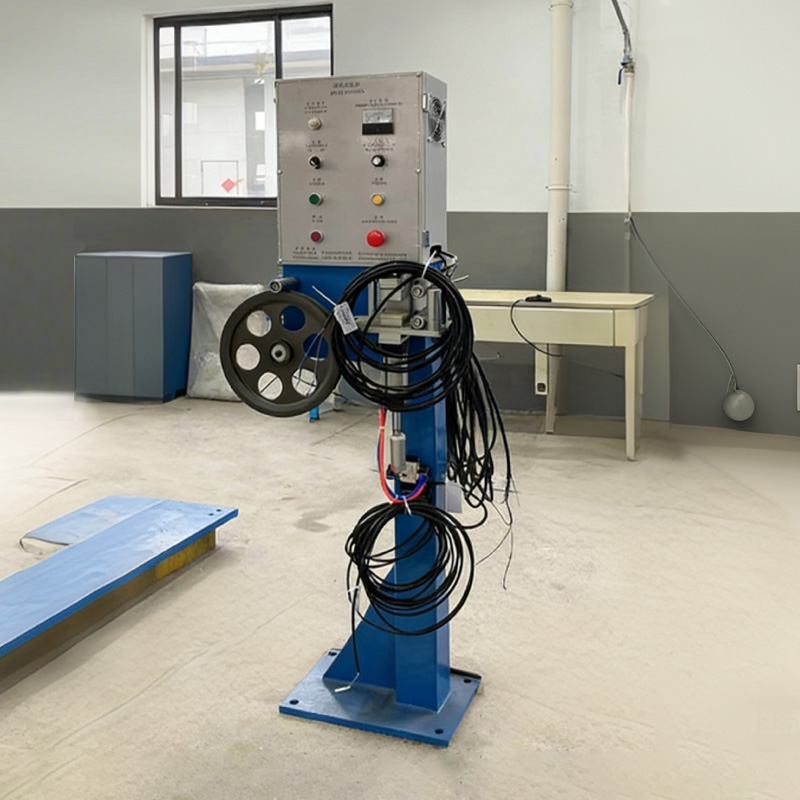 Systém riadenia napätia lanka pre stabilné navíjanie Systém príslušenstva, ktorý reguluje napätie kábla počas navíjania, aby sa zabránilo naťahovaniu, uvoľneniu a neporiadku, čím sa podporuje konzistentná kvalita kábla. Zobraziť produkt →
Kam objem LLDPE skutočne smeruje
Kábel a drôt je skutočný, ale malý kúsok globálnej spotreby LLDPE. Na tomto kontexte záleží, keď dodávateľ zmení triedu, prerozdelí kapacitu alebo keď závod vyjednáva pridelenie živice voči producentom filmov.
- Fólia a obaly, vrátane stretch a poľnohospodárskej fólie: asi 62 percent
- Výrobky vyrobené vstrekovaním: približne 12 percent
- Rotačné tvarovanie: asi 9 percent
- Izolácia káblov a drôtov, opláštenie a zlúčeniny: asi 7 percent
- Rúry, potrubia a iné vytláčanie: asi 5 percent
- Predzmesi, lepidlá a rôzne: asi 5 percent
Výber a postupnosť spustenia
Opakovateľné poradie operácií zabraňuje tomu, aby sa prechod zmenil na šrot.
- Vytiahnite skutočnú krivku DSC pre šaržu, nielen vrchol údajového listu, a potvrďte počiatočnú teplotu.
- Hustota a komonomér sa prispôsobia konečnému použitiu: typy flexibilných plášťov blízko 0,920 g/cm³, tuhšie konštrukcie až do 0,935 g/cm³.
- Nastavte zónu podávania o 40 až 50 °C pod nameraný začiatok, potom zvýšte zóny kompresie a dávkovania v krokoch.
- Udržujte teplotu taveniny a tlak taveniny na stabilnej úrovni aspoň desať minút, kým sa dotknete rýchlosti linky.
- Počas prvých tridsiatich minút, kým sa stroj stále tepelne rozťahuje, overte kvalitu steny iskrou alebo počítaním gélu.
- Zaznamenajte profil valca, teplotu taveniny a číslo šarže živice, aby sa ďalšia identická práca začala od známeho bodu.
Poznámky k testovaniu, údržbe a zhode
Údaje o teplote topenia sú užitočné len vtedy, ak je meranie dôveryhodné. Prekalibrujte bunku DSC pomocou india pri 156,6 °C a overte základnú líniu aspoň raz za rok, pretože konštanta driftujúcej bunky posúva každý hlásený vrchol o stupeň alebo dva. Sudové termočlánky si zaslúžia rovnakú pozornosť: päťstupňová chyba v zóne merania mení skutočný profil viac ako väčšina variácií šarže živice.
Skladovanie je jednoduché. LLDPE nie je hygroskopický a normálne nepotrebuje sušenie, ale potrebuje ochranu pred UV žiarením a krížovou kontamináciou s PVC, čo si vyžaduje vhodnú čistiacu zmes pri výmene, a nie priame splachovanie. V prípade káblových produktov údaje o tavení podporujú vstupnú kontrolu a sledovateľnosť šarže, pričom hotový predmet musí ešte prejsť iskrou, ťahom a predĺžením.
Na strane procesu rutinné kontroly trendov tlaku taveniny, zaťaženia motora a počtu gélov zachytávajú problémy s tavením skôr, ako sa dostanú k zákazníkovi. Tam, kde sa linky inovujú a nie vymieňajú, môže mať revidované nastavenie extrudéra väčšiu hodnotu ako nová skrutka a a vysokoúčinné vedenie extrudéra káblov PE a PVC pokrýva praktické kontroly, ktoré sú súčasťou tejto recenzie.